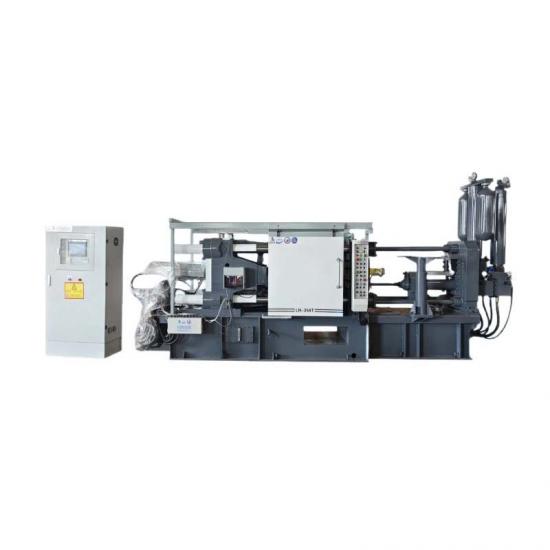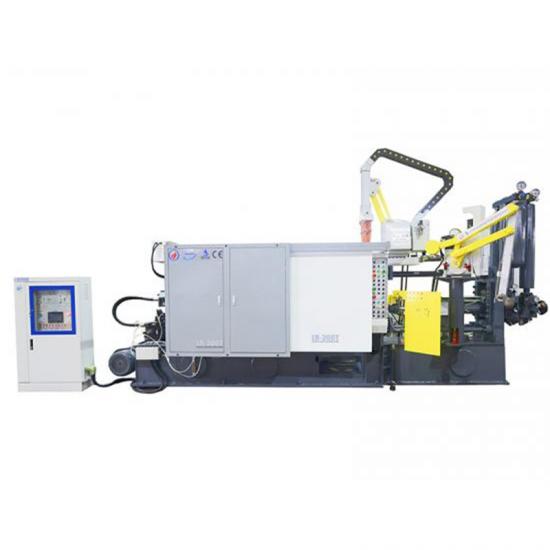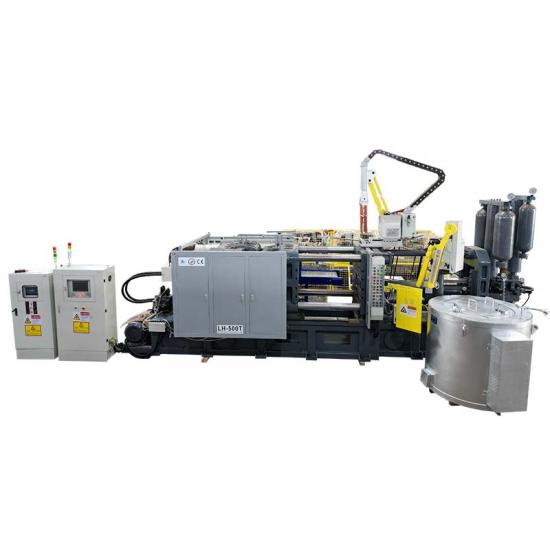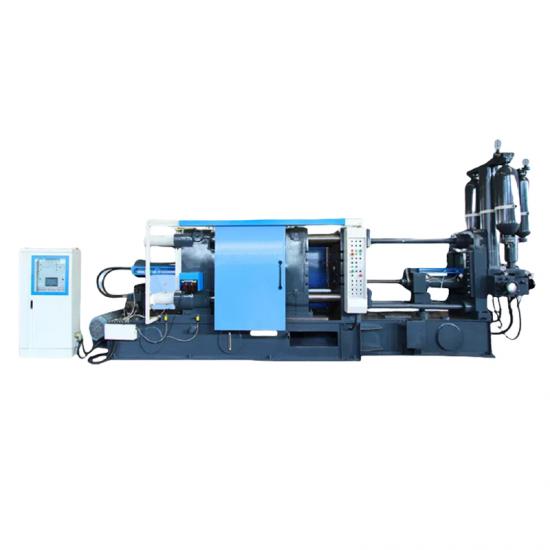
Bengbu Longhua Die‑Casting Machine Co., Ltd. ha publicado una guía técnica clave sobre fallos que se pasan por alto con frecuencia durante la producción con una máquina de fundición a presión de cámara fría horizontal, ayudando a los operadores de fundición a evitar costosos tiempos de inactividad y daños prematuros en los componentes principales de los equipos de fundición a presión. Una conexión incorrecta, la desalineación y un mantenimiento diario insuficiente son los principales riesgos ocultos que acortan la vida útil de los componentes de las máquinas de fundición a presión de gran tonelaje.
Muchos fallos en el taller se deben al mal ajuste de los conjuntos relacionados con la inyección; la situación es la siguiente:
1. La varilla del émbolo de inyección, la varilla de inyección y el orificio de la copa de fusión deben permanecer estrictamente coaxiales con conexiones sin holgura.
2. Los operadores deben reemplazar los bloques de amortiguación regularmente, mantener apretada la unión de la varilla extractora, asegurar que el agua de refrigeración no esté obstruida y lubricar completamente el cabezal de inyección.
3. Está prohibido el uso de varillas extractoras dobladas o cabezales de inyección y copas de fusión desalineados durante la operación.
Miles de impactos de inyección repetidos comprimen gradualmente la longitud del bloque de amortiguación, creando espacios en la unión de la abrazadera dividida. La operación fuera del eje provocará una serie de defectos típicos:
1. flexión y fractura frecuentes de las varillas extractoras;
2. cabezales de inyección atascados con una vida útil corta;
3. desgaste unilateral en el cabezal de inyección;
4. copa de fusión y manguito de entrada;
5. salpicaduras de aluminio;
6. rebabas grandes en los mangos de material;
7. calidad de fundición inestable;
La mayoría de los técnicos juzgan erróneamente estos síntomas como una mala calidad del cabezal de inyección.
Longhua proporciona dos métodos de inspección in situ sencillos para maquinaria de fundición a presión. Los operadores pueden medir la holgura circunferencial entre la varilla de inyección y la copa de fusión después de la inyección manual, estableciendo una desviación central de 0.2 mm como límite de tolerancia. El cambio repetido entre la inyección y la posición intermedia puede detectar la desviación vertical, lo que indica una deformación de la varilla. Una vez que se produce la desalineación, las fábricas deben reemplazar las piezas dañadas, ajustar los espacios de los bloques de amortiguación dentro de 0.1 mm y realizar comprobaciones rutinarias de 24 horas en los tornillos y juntas de sujeción. Las diferentes estructuras de conexión, incluidos los conectores flotantes de herradura ampliamente utilizados en las máquinas de fundición a presión nacionales, requieren un mantenimiento diario mejorado para lograr una producción estable a largo plazo.