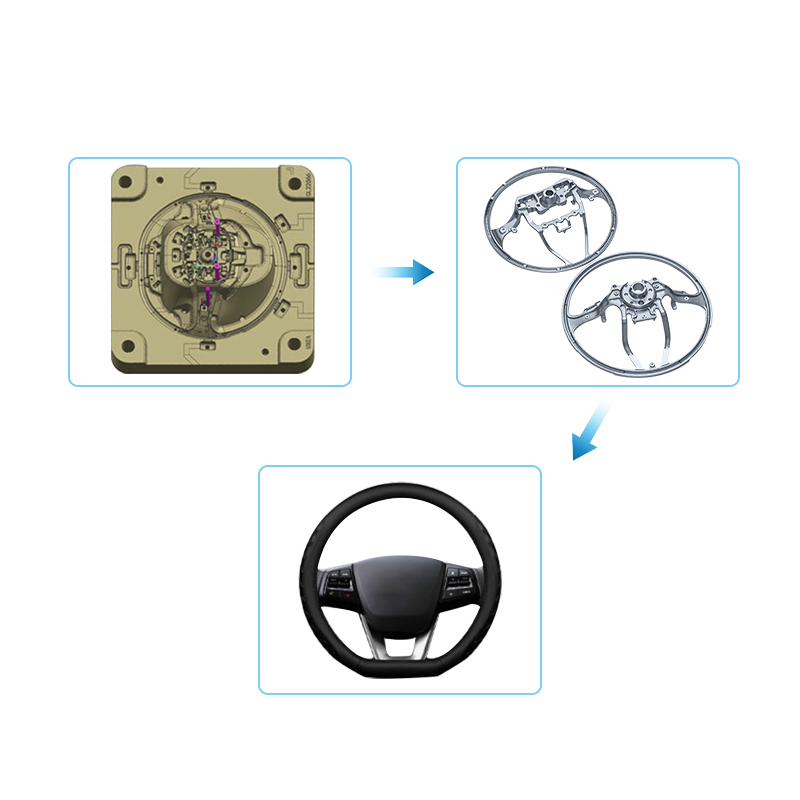
El molde está compuesto demolde en movimientoymolde fijo.
La superficie de separación se refiere a la parte que puede entrar en contacto cuando las dos partes están cerradas. Según los requisitos de producción del molde, la superficie de separación del núcleo del molde móvil y fijo debe ser entre 0,15 y 0,35 mm más alta que la superficie de separación del marco del molde para evitar que los materiales salgan disparados de la superficie de separación.
1. Generalmente, se trata más de problemas de la máquina que de la superficie de separación del nuevo molde de gran área y de partes locales del problema de material volador.
a. La fuerza de sujeción es pequeña y no queda bloqueada en su lugar. (Vuelva a abrir el seguro varias veces para comprobar la fuerza de bloqueo).
b. ¿La presión de sobrealimentación es demasiado alta? ¿El trayecto es demasiado corto?
c. Si el tiempo de retención es demasiado corto.
d. ¿Hace demasiado calor? (posición normal 660°~ 680°)
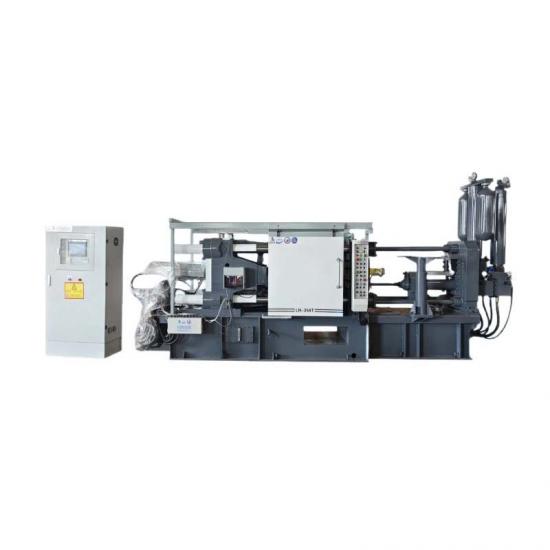
e. Compruebe la máquina de fundición a presión para detectar desgaste del núcleo curvo (brazo curvo) o del casquillo. ¿La separación es demasiado grande?
f. Si la pared de la máquina está equilibrada
2. El molde también tendrá problemas.
a. El molde no está en su lugar. (Aplique polvo rojo a la superficie de separación lisa y fácil de verificar del núcleo del molde móvil, y (generalmente aplíquelo a la superficie de separación del núcleo del molde) después del bloqueo del molde, verifique si los rastros de polvo rojo de la superficie del material de separación no aplicado alcanzan los requisitos de producción del 95% o más.
b. La ubicación del escape del núcleo del troquel es más pequeña, más corta o más profunda (-0,15 mm o más), lo que facilita su vuelo.
3. Producción en masa (más de 25.000 veces) de material desprendido de la superficie de separación del molde (molde viejo).
a.Compruebe si la posición del material proyectado en la superficie de separación está colapsada, si la ranura de escape es demasiado profunda o si hay materias extrañas, como escoria de aluminio que no se ha limpiado, de modo que el molde no pueda cerrarse correctamente y producir material proyectado.
b. Compruebe si la altura del marco del molde (marco del molde) y la superficie de separación del núcleo del molde están en el lugar correcto.
El proceso normal de cierre de la matriz consiste en que las superficies de separación superior e inferior del núcleo de la matriz se encuentran entre sí, y las superficies de separación superior e inferior del marco de la matriz tienen una separación de 0,3 a 0,7 mm.
La deformación del molde en productos de producción a largo plazo, la caja del molde alrededor del borde de la superficie de separación superior e inferior golpea o se adhiere claramente a cuerpos extraños, de modo que la superficie de separación superior e inferior del núcleo del molde no puede tocarse, no puede coincidir con la posición efectiva, lo que da como resultado un espacio con un borde desprendido, un fenómeno de desprendimiento.