Sí, y ya está ocurriendo en las fundiciones, no solo en los artículos de investigación. En resumen, la inteligencia artificial, combinada con datos de sensores en tiempo real y simulaciones basadas en la física, está transformando la fundición a presión, pasando de un enfoque de "fundir primero, inspeccionar después" a uno más cercano a "predecir, ajustar y luego fundir". Para una industria donde un solo bloque de motor o pieza estructural defectuosa puede anular el margen de beneficio de todo un turno, este cambio es mucho más importante de lo que sugieren la mayoría de los titulares.
El verdadero cuello de botella no es el algoritmo, sino los datos.
Cadacelda de fundición a presiónGenera gran cantidad de datos: perfiles de inyección, temperaturas del molde, presión de vacío, tiempos de pulverización. El problema nunca ha sido recopilarlos, sino interpretarlos con la suficiente rapidez. Los ciclos son extremadamente cortos, y para cuando el monitoreo convencional detecta una anomalía, la inyección ya está en el molde. Por lo tanto, los trabajos recientes se centran en sincronizar los datos de la unidad de vacío, el pulverizador y el perfil de inyección como un solo sistema. Al analizarlos en conjunto, emergen patrones que ningún sensor individual podría revelar por sí solo.
Donde la IA realmente se está ganando su sustento
Dos aplicaciones destacan:monitoreo de procesos ypredicción de calidadLos modelos de aprendizaje automático entrenados con datos históricos de disparos pueden detectar disparos que se desvían de la firma de "pieza buena" antes de que se abra el chip, lo que da a los operadores la oportunidad de ajustar el siguiente disparo en lugar de descubrir piezas defectuosas en la inspección por rayos X.
El segundo aspecto es el desarrollo de aleaciones. Los investigadores utilizan la termodinámica computacional para diseñar aleaciones que toleren un mayor contenido reciclado sin perder ductilidad. La aleación Al-Mg-Si-Fe-Mn del Laboratorio Nacional de Oak Ridge, diseñada para procesar hasta un 100 % de chatarra de chapa automotriz, es un ejemplo concreto: la predicción de fases asistida por IA ayudó a identificar composiciones que evitan la fragilización por intermetálicos, mucho más rápido que el método de ensayo y error.
La revolución silenciosa: el vacío y la reofundición
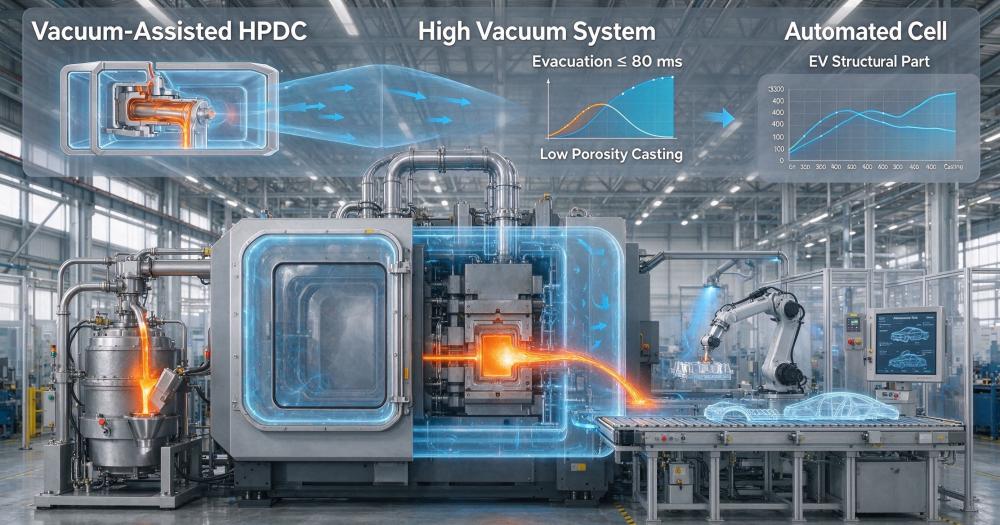
Si bien la IA acapara los titulares, dos tecnologías de procesamiento están transformando lo que se puede producir mediante la fundición a presión.Fundición a presión asistida por vacío Ha pasado de ser una técnica de nicho a convertirse en casi un estándar para las estructuras de vehículos eléctricos críticas para la seguridad: cuando el contenido de poros se reduce entre un 60 % y un 80 %, las piezas de aluminio se pueden tratar térmicamente con T6 y soldar con láser sin riesgo de rotura.
Reofundición es otra opción a tener en cuenta. Tras años en la periferia, apareció en EUROGUSS 2026 con su propio pabellón. Su propuesta no es reemplazar la HPDC de alto volumen, sino la integración funcional: piezas que requieren mayor resistencia o menor porosidad que la que puede ofrecer la HPDC convencional, sin las economías de escala de una celda de megacasting.
Qué significa esto para los fabricantes y compradores de maquinaria
Al especificar un nuevomáquina de cámara frigoríficaLa cuestión ya no se limita al tonelaje y la velocidad de inyección. Se trata de si el sistema de control puede procesar datos de toda la célula (vacío, pulverizador, temperatura del molde) sin un equipo de ciencia de datos especializado. Las máquinas que mantienen su valor están diseñadas para la integración, no para el aislamiento. EUROGUSS 2026 reflejó esto: la conversación pasó de "¿podemos fabricar piezas fundidas de gran tamaño?" a "¿cómo integramos la fundición en el sistema de producción?". La próxima ventaja competitiva no provendrá de una prensa más grande, sino de una más inteligente.
Preguntas y respuestas del sector
P1: ¿La IA en la fundición a presión es solo una moda pasajera?
Existen implementaciones reales, pero están enfocadas principalmente en la predicción de la calidad a nivel de disparo. El control completo mediante IA de circuito cerrado sigue siendo poco común debido a que los tiempos de ciclo son demasiado cortos para la intervención humana, aunque el ajuste automatizado de parámetros entre disparos está ganando terreno.
P2: ¿Cuál es el mayor obstáculo para la fundición a presión al vacío?
Costo de utillaje. El proceso de vacío requiere matrices modificadas, sistemas de eyectores sellados y una sincronización precisa de las válvulas. La rentabilidad es mayor para piezas grandes y de alto volumen, donde la capacidad de tratamiento térmico y soldabilidad justifican la inversión.
P3: ¿Por qué vuelve a captar la atención la reocasting?
La megafundición solucionó el problema de las piezas de gran tamaño, pero dejó deficiencias en la integración funcional. La reofundición ofrece mayor ductilidad y menor porosidad para piezas como las manguetas de dirección y los nodos estructurales, sin los requisitos de escala de una celda de gigaprensa.
P4:¿Realmente funciona el aluminio reciclado para piezas fundidas estructurales?
Según las investigaciones, es posible con el diseño de aleación adecuado. ORNL demostró que una aleación de Al-Mg-Si-Fe-Mn, obtenida a partir de chatarra de chapa mixta al 100%, puede cumplir con los requisitos de propiedades estructurales cuando se controla su composición. El desafío reside en la clasificación y la uniformidad a escala industrial, no en la metalurgia.
P5: ¿Qué debo preguntarle a un proveedor de maquinaria sobre la integración de datos?
Pregunte si el sistema de control puede sincronizar los datos de la unidad de vacío, el pulverizador y el controlador de temperatura del molde en tiempo real, y no solo registrarlos por separado. El valor de la IA depende completamente de si los datos reflejan la celda completa o solo el final de la inyección.