solicitar presupuesto
Language : español

español

  • ¿Qué es un brazo robótico de fundición a presión?
    2024-04-03

    ¿Qué es un brazo robótico de fundición a presión?

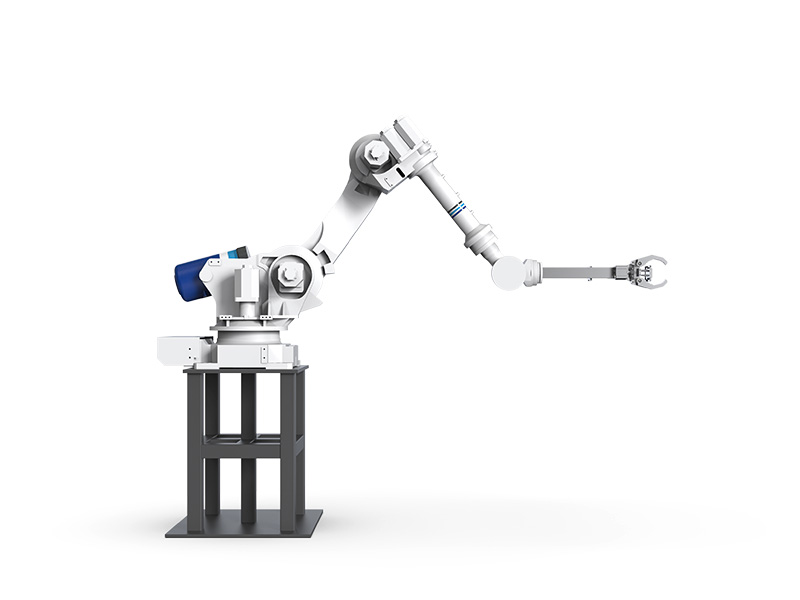
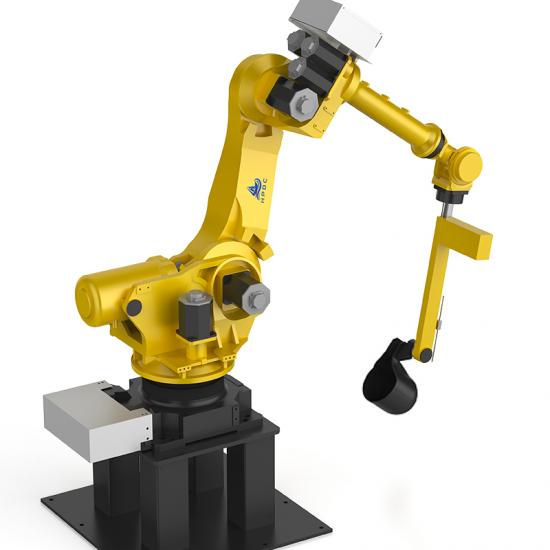
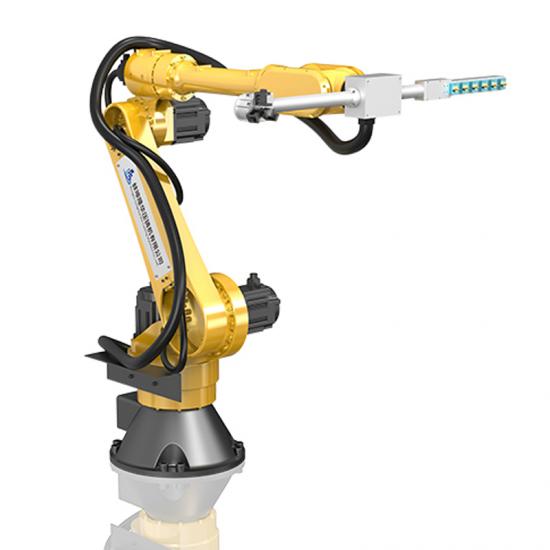
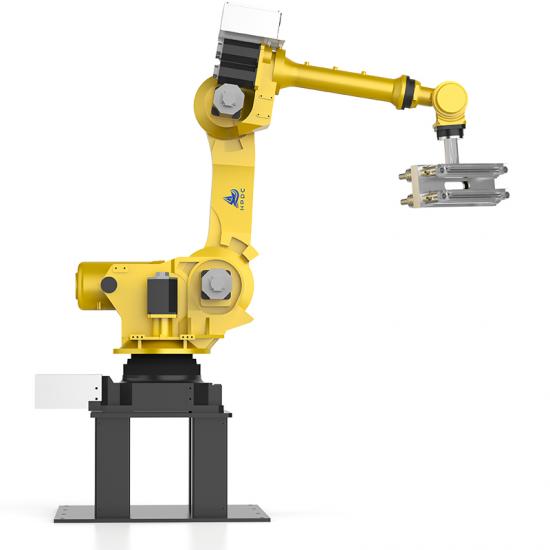
    Un brazo robótico de fundición a presión es un dispositivo automatizado que se utiliza en una línea de producción de fundición a presión. Suele ser un brazo robótico programable de múltiples ejes que se utiliza para realizar diversas tareas relacionadas con el proceso de fundición a presión. Estas tareas pueden incluir cambios de molde, extracción de piezas, control de vertido, limpieza de escoria, inspección de calidad, etc. Los brazos robóticos de fundición suelen consistir en una serie de brazos articulados, cada uno de los cuales puede controlarse mediante un motor eléctrico o un accionamiento hidráulico. Esto permite que el brazo robótico se mueva y gire en un espacio tridimensional para lograr diversas operaciones complejas. Las principales características y funciones del brazo robótico de fundición a presión incluyen: Flexibilidad: el brazo robótico de fundición a presión tiene grados de libertad de múltiples ejes y puede moverse y operar de manera flexible en un espacio tridimensional para adaptarse a diferentes entornos de trabajo y requisitos de tareas. Precisión: debido al uso de sistemas de control avanzados y tecnología de sensores, el brazo robótico de fundición a presión tiene una alta precisión de posicionamiento y estabilidad de movimiento, lo que permite una operación y control precisos. Automatización: los brazos robóticos de fundición a presión se pueden programar para automatizar operaciones, reduciendo así la intervención manual y los errores humanos y mejorando la eficiencia y consistencia de la producción. Seguridad: Se consideran factores de seguridad en el diseño y operación, y se adoptan dispositivos anticolisión y sistemas de control de seguridad para garantizar la seguridad de los operadores y el equipo. Versatilidad: el brazo robótico de fundición a presión se puede configurar y ajustar de manera flexible según las diferentes necesidades de producción y requisitos de tareas para lograr una variedad de funciones y aplicaciones. Al introducir brazos robóticos de fundición a presión, la línea de producción de fundición a presión puede lograr un mayor nivel de automatización y eficiencia de producción, reducir los costos laborales y los ciclos de producción, y mejorar la calidad y competitividad del producto.
    Lee mas
  • ¿Cómo controlar razonablemente los costos en la fundición a presión?
    2024-03-29

    ¿Cómo controlar razonablemente los costos en la fundición a presión?

    En elindustria de fundición a presiónUn control de costos razonable es crucial para el funcionamiento y la competitividad de la empresa. A continuación, se presentan algunos métodos y estrategias que pueden ayudar.empresas de fundición a presiónControlar los costes de forma eficaz: 1. Control de costos de materiales: Seleccionar los materiales de aleación adecuados y realizar combinaciones razonables según los requisitos de diseño y rendimiento del producto para reducir los costes de las materias primas. Establecer relaciones de cooperación estables y a largo plazo con los proveedores y esforzarse por conseguir precios y condiciones de pago más favorables. Evaluar y supervisar periódicamente las fluctuaciones de los precios del mercado de materias primas y ajustar de forma flexible las estrategias de aprovisionamiento. 2. Optimización del proceso de producción: Mediante la optimizaciónproceso de fundición a presiónSe mejoran los parámetros, la eficiencia de la producción y la utilización de la capacidad, y se reducen los costes de producción. Reforzar el mantenimiento y la gestión de los equipos para garantizar un funcionamiento estable y reducir el tiempo de inactividad. Utilice la tecnología avanzadatecnología de automatizaciónyinteligenteSistemas de gestión para mejorar la automatización de la producción y reducir los costes laborales. 3. Diseño del molde y control de costes de fabricación: Diseñamos y fabricamos moldes de alta calidad y gran durabilidad para reducir la frecuencia de reemplazo de moldes y los costos de mantenimiento. Utilice la tecnología avanzadafabricación de moldesTecnología y materiales para mejorar la precisión y la vida útil del procesamiento de moldes, así como para reducir los costos de fabricación. 4. Gestión de la calidad y mejora de la eficiencia de la producción: Establecer un sistema sólido de gestión de la calidad, reforzar el control de calidad de las materias primas y los procesos de producción, y reducir la tasa de defectos y los costes de retrabajo. Llevar a cabo la optimización y mejora de los procesos de producción para aumentar el índice de aprobación a la primera de los productos y reducir las pérdidas por desperdicio y desecho. 5. Capacitación en concientización sobre costos y colaboración en equipo: Fomente la concienciación sobre los costes entre todos los empleados, anímelos a participar en una producción económica y proponga sugerencias y planes para ahorrar costes. Fortalecer el trabajo en equipo y la comunicación, promover la coordinación entre los distintos departamentos y reducir conjuntamente los costes corporativos. 6. Control de costes de energía y protección del medio ambiente: Utilice equipos y procesos de producción que ahorren energía y sean respetuosos con el medio ambiente para reducir el consumo de energía y las emisiones contaminantes, así como para disminuir los costos de energía y protección ambiental. Fortalecer el reciclaje de residuos y el aprovechamiento de los recursos, reducir ...
    Lee mas
  • Problemas comunes y soluciones para moldes de fundición a presión.
    2024-03-22

    Problemas comunes y soluciones para moldes de fundición a presión.

    Los moldes de fundición a presión pueden encontrar algunos problemas comunes durante su uso. Los siguientes son algunos problemas comunes y posibles soluciones: Desgaste del molde: Descripción del problema: El uso prolongado o inadecuado puede causar desgaste de la superficie del molde, afectando la calidad de la pieza y la vida útil del molde. solución: Inspeccione y mantenga los moldes con regularidad y repare y reemplace rápidamente las piezas muy desgastadas. Elija materiales de molde resistentes al desgaste y a la corrosión para mejorar la durabilidad del molde. Optimice el diseño del molde, reduzca la fricción y el desgaste y aumente la vida útil del molde. Grietas del molde: Descripción del problema: El uso prolongado o la fatiga del metal pueden causar grietas en el molde, lo que afecta la calidad de la pieza y la vida útil del molde. solución: Controle la temperatura y presión adecuadas del metal para evitar que el metal se enfríe demasiado rápido o esté sujeto a una tensión excesiva. Fortalecer el pretratamiento y tratamiento térmico de la superficie y el interior del molde para mejorar la resistencia y durabilidad del molde. Optimice el diseño de la estructura del molde para reducir la concentración de tensiones y las grietas por fatiga. Molde atascado: Descripción del problema: Durante el uso, el molde puede atascarse debido a la acumulación de polvo, mala lubricación o piezas dañadas, lo que afecta la eficiencia de la producción. solución: Limpie y mantenga el molde con regularidad para mantenerlo limpio y lubricado. Utilice lubricantes para moldes de alta calidad para reducir la fricción y el pegado entre las piezas. Reemplace las piezas dañadas a tiempo para garantizar el funcionamiento normal del molde. El moho produce agujeros de aire: Descripción del problema: Se puede generar porosidad durante el proceso de fundición del molde, lo que afecta la calidad de la superficie y el rendimiento del sellado de la pieza. solución: Optimice el diseño del sistema de compuerta para reducir el atrapamiento de gas y la generación de burbujas. Controle la temperatura y la presión del metal para evitar un enfriamiento desigual del metal y inclusiones de gas. Utilice eliminadores de gases adecuados o mejore la desgasificación del metal para reducir la formación de poros. La estructura del molde no coincide: Descripción del problema: Puede haber discrepancias estructurales entre las piezas del molde, lo que afecta la precisión y la calidad de las piezas. solución: Fortalecer el ensamblaje y la depuración del molde para garantizar la precisión de coincidencia y la precisión dimensional de las piezas. Optimice el diseño de moldes, reduzca los espacios y errores entre piezas y mejore la coincidencia de moldes . Los anteriores son algunos problemas comunes de los moldes de fundición a presión y sus posibles soluciones. Las situaciones específicas deben analizarse y procesarse exhaustivamente en función de la situación real....
    Lee mas
  • Problemas comunes y soluciones para la fundición a presión de aleación de aluminio
    2024-03-15

    Problemas comunes y soluciones para la fundición a presión de aleación de aluminio

    Fundición a presión de aleación de aluminioDurante el proceso de producción pueden surgir diversos problemas comunes. A continuación, se presentan algunos de ellos y sus soluciones: Estomas (burbujas): Descripción del problema: La porosidad aparece en la superficie o en el interior delFundición de aleación de aluminio, afectando la apariencia y el rendimiento. solución: Evite la retención y acumulación de gases optimizando el diseño del molde y los parámetros del proceso. Utilice un sistema de vertido adecuado para aumentar la velocidad de llenado del metal y reducir las inclusiones de gas. Añada la cantidad adecuada de eliminador de gases o mejore el tratamiento de desgasificación del metal. Grietas térmicas: Descripción del problema: Durante el proceso de enfriamiento, aparecen grietas en las piezas fundidas de aleación de aluminio, lo que afecta a sus propiedades mecánicas. solución: Controle la temperatura de fundición y la velocidad de enfriamiento para evitar el estrés térmico causado por un enfriamiento rápido. Utilice moldes precalentados o materiales metálicos precalentados para reducir la tensión térmica. Optimizar la composición del metal y la proporción de la aleación para reducir la tendencia del metal a agrietarse. Agrietamiento en frío (agrietamiento en frío): Descripción del problema: Aparecen grietas en las piezas fundidas de aleación de aluminio después del enfriamiento, generalmente en las partes de paredes delgadas o en las esquinas. solución: Diseñar ángulos de relajación y chaflanes de borde adecuados para reducir la concentración de tensiones. Utilice tratamientos de recocido o envejecimiento adecuados para reducir la tensión en los tejidos. Optimice el diseño del molde para reducir la tensión causada por la contracción desigual del mismo. Desviación de tamaño: Descripción del problema: Las dimensiones de las piezas fundidas de aleación de aluminio no coinciden con los requisitos de diseño. solución: Controla la temperatura de vertido del metal y la velocidad de enfriamiento para reducir la contracción del metal. Utilice materiales de molde y sistemas de refrigeración adecuados para reducir el impacto de la deformación del molde en las dimensiones. Inspeccione y mantenga los moldes periódicamente para garantizar su precisión y estabilidad. Defectos superficiales: Descripción del problema: En la superficie de las piezas fundidas de aleación de aluminio aparecen defectos como oxidación, poros o inclusiones. solución: Optimice el tratamiento de la superficie del molde y el recubrimiento por pulverización para mejorar el acabado superficial y la resistencia a la oxidación. Controle la velocidad y la temperatura de vertido para reducir la oxidación del metal y las inclusiones de gas. Reforzar el sistema de ventilación y refrigeración del molde para reducir el gradiente de temperatura en la superficie del molde y evitar la formación de defectos superficiales. Los ejemplos anteriores describen algunos problemas comunes en la fundi...
    Lee mas
  • ¿Puede la máquina de fundición a presión fundir acero inoxidable?
    2024-03-07

    ¿Puede la máquina de fundición a presión fundir acero inoxidable?

    Normalmente, las máquinas de fundición a presión no son adecuadas para la fundición directa de acero inoxidable. Esto se debe a que el acero inoxidable suele tener un punto de fusión y una viscosidad del líquido más altos, así como una mayor contracción por solidificación. Estas características hacen que el proceso de fundición a presión del acero inoxidable sea relativamente difícil. Aunque el acero inoxidable generalmente tiene un punto de fusión más alto, existen equipos y procesos de fundición a alta presión especializados que se pueden utilizar para fundir piezas de acero inoxidable. Estos equipos y procesos suelen ser capaces de proporcionar suficiente presión y temperatura para fundir el acero inoxidable e inyectarlo en el molde. Sin embargo, estos equipos y procesos son costosos y requieren un estricto control del proceso y mantenimiento del equipo. Por lo tanto, en general, las máquinas de fundición a presión son más adecuadas para fundir metales de bajo punto de fusión, como aleaciones de aluminio , aleaciones de magnesio , aleaciones de zinc , etc. Para metales de alto punto de fusión como el acero inoxidable, se suelen utilizar otros métodos de procesamiento, como fundición en arena, fundición a la cera perdida, etc.
    Lee mas
  • ¿Cuáles son las clasificaciones de los moldes de fundición a presión?
    2023-02-23

    ¿Cuáles son las clasificaciones de los moldes de fundición a presión?

    Los moldes de fundición a presión se pueden dividir en varias categorías según su estructura y uso. Las siguientes son clasificaciones comunes de moldes de fundición a presión : Clasificación por estructura: Troquel de cámara fría: adecuado para fundir metales con un alto punto de fusión, como aleaciones de aluminio , aleaciones de cobre , etc. En una máquina de fundición a presión de cámara fría, el metal fundido se alimenta a través de una boquilla hacia la cavidad del molde que se va a fundir. Troquel de cámara caliente: adecuado para fundir metales de bajo punto de fusión, como aleaciones de zinc , aleaciones de magnesio , etc. En una máquina de fundición a presión de cámara caliente, el molde se sumerge parcialmente en metal fundido, que es empujado hacia la cavidad del molde mediante un émbolo. Clasificados por uso: Troquel de estampado (Trim Die): Troquel que se utiliza para cortar la forma de una pieza fundida al tamaño final. Troquel hidráulico: Un molde utilizado para aplicar presión hidráulica durante el proceso de fundición a presión para formar piezas fundidas a presión . Troquel de inyección: molde utilizado para inyectar metal fundido durante el proceso de fundición a presión. Clasificados por forma y función: Troquel de cavidad única: un molde que solo puede producir una pieza a la vez. Troquel de cavidades múltiples: Un molde que puede producir múltiples piezas idénticas o diferentes al mismo tiempo. Runner Die: Un molde utilizado para controlar la trayectoria y la velocidad del líquido metálico que fluye hacia el molde. Core Pull Die: molde utilizado para extraer piezas con estructuras internas complejas durante el proceso de fundición a presión . Estas clasificaciones son sólo clasificaciones comunes. En aplicaciones reales, los moldes de fundición a presión se pueden personalizar y combinar según los diferentes requisitos de producción.
    Lee mas
  • ¿Qué significan mecánicamente el estampado y la fundición?
    2024-02-16

    ¿Qué significan mecánicamente el estampado y la fundición?

    Estampado: El estampado es un proceso en el que una lámina de metal se coloca en un molde y luego se deforma hasta darle la forma deseada mediante impacto o presión. En el proceso de estampado, generalmente se utilizan una máquina de estampado y una matriz, y la matriz presiona la lámina de metal hasta darle la forma deseada, como plana, curva, convexa o cóncava, etc. La estampación es adecuada para producir grandes cantidades de piezas de lámina metálica. , como piezas de carrocería de automóviles, carcasas de electrodomésticos, etc. Fundición : La fundición es un proceso en el que se vierte metal fundido en un molde y se solidifica para obtener la forma deseada. En el proceso de fundición, generalmente se utiliza un molde de metal o de arena y se inyecta metal fundido en el molde. Una vez que el metal se enfría y solidifica, se abre el molde para obtener la pieza fundida. La fundición es adecuada para producir piezas grandes y de formas complejas, como bloques de motor, piezas mecánicas , etc. En general, el estampado es adecuado para la producción de piezas de chapa delgada y la producción de gran volumen, mientras que la fundición es adecuada para la producción de piezas grandes y de formas complejas y la producción de una sola pieza.
    Lee mas
  • Problemas comunes con las piezas de fundición a presión: junta fría
    2024-02-18

    Problemas comunes con las piezas de fundición a presión: junta fría

    Cierre fríoenFundición a presiónSe refiere a los defectos causados por la solidificación del metal líquido en ciertas partes o áreas debido a una velocidad de enfriamiento excesiva durante el llenado del molde. Esto afecta el sellado, la resistencia y la apariencia de la pieza. A continuación, se presentan algunas causas comunes de problemas de cierre en frío en piezas fundidas a presión y sus soluciones correspondientes:   1.Diseño de moldesasuntos: Causa del problema: El diseño de la estructura del molde es inadecuado, lo que provoca una velocidad de enfriamiento desigual del metal líquido durante el proceso de llenado. Solución: Optimizar el diseño del molde, añadir un sistema de refrigeración, ajustar la estructura del molde para mejorar la fluidez del metal líquido en su interior, asegurar un llenado uniforme del metal líquido y evitar una velocidad de enfriamiento excesiva.   2. Control inadecuado de la temperatura del metal líquido: Causa del problema: La temperatura del metal líquido es demasiado alta o demasiado baja, lo que puede provocar una velocidad de enfriamiento desigual y la formación de aislamiento frío. Solución: Controlar estrictamente la temperatura de vertido del metal líquido para asegurar que el vertido se realice dentro de un rango de temperatura adecuado y evitar gradientes de temperatura excesivos.   3. Problemas de diseño del sistema de compuertas: Causa del problema: El diseño del sistema de vertido es inadecuado. Si el orificio de vertido está mal diseñado o mal colocado, puede provocar que el metal líquido forme un sello frío durante el proceso de llenado. Solución: Optimizar el diseño del sistema de vertido, ajustar la posición y la forma de la abertura de vertido, aumentar la abertura de vertido o cambiar la dirección de vertido para favorecer el flujo y el llenado del metal.   4. Composición y solidificación de las aleaciones metálicas: Causa del problema: La composición de la aleación metálica es desigual o la solidificación es deficiente, lo que puede provocar que el metal líquido se solidifique de forma desigual durante el proceso de llenado, formando un sello frío. Solución: Optimizar la fórmula de la aleación metálica, reforzar la mezcla y homogeneización del metal líquido y garantizar la solidificación y fluidez del metal líquido.   5. Funcionamiento incorrecto: Causa del problema: Un control inadecuado por parte del operario durante el proceso de fundición a presión, como una presión, temperatura o velocidad excesivas, también puede provocar que el metal líquido forme un sello frío durante el proceso de llenado. Solución: Capacitar a los operarios para garantizar que comprendan e implementen correctamente los procedimientos operativos, controlen estrictamente los parámetros de fundición a presión y eviten errores operativos. Mediante las medidas mencionadas, se pueden prevenir y reducir eficazmente los problemas de cierre en frío en las piezas fundidas a presión, y se puede mejorar la calidad y la fiabilid...
    Lee mas
primera página 11 12 13 14 15 16 17 18 19 20 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto