solicitar presupuesto
Language : español

español

  • ¿Cuáles son las piezas de desgaste de la máquina de fundición a presión de cámara fría?
    2024-06-13

    ¿Cuáles son las piezas de desgaste de la máquina de fundición a presión de cámara fría?

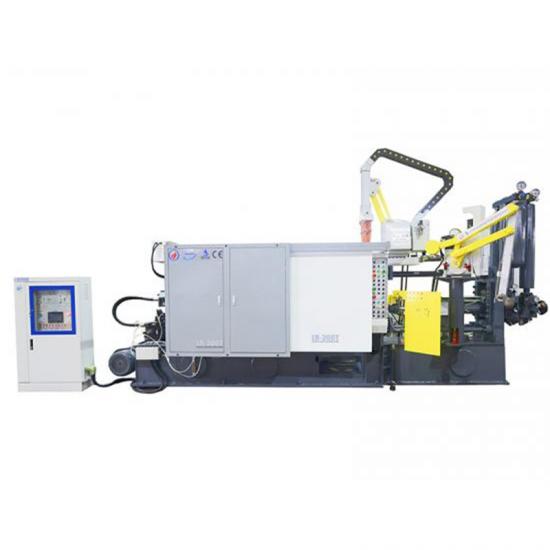
    Máquina de fundición a presión de cámara fríaopera bajo condiciones severas de alta presión, alta temperatura y movimiento mecánico frecuente, lo que hace que los componentes principales sean propensos al desgaste y al daño. El mantenimiento regular y profesional es esencial para estabilizar la producción y extender la vida útil del servicio deequipos de fundición a presión. Hay siete comunespiezas vulnerables de la máquina de fundición a presiónEn el funcionamiento diario, el molde sufre grietas por fatiga térmica y desgaste debido a los repetidos impactos a alta temperatura y alta presión. La boquilla de inyección se desgasta y obstruye fácilmente por la abrasión del metal fundido. El vástago del émbolo se desgasta rápidamente bajo la fricción continua a alta presión, lo que afecta la precisión de la fundición. Además, los anillos de sellado hidráulico son propensos al envejecimiento y a las fugas de aceite bajo alta presión prolongada. Los pasadores guía y los manguitos se desgastan severamente debido a la apertura y cierre frecuentes del molde. Los componentes del sistema hidráulico, incluidas las bombas de aceite y los cilindros, envejecen y fallan con facilidad. Los componentes eléctricos pueden dañarse debido a las altas temperaturas y la humedad en los entornos de producción. CientíficoMantenimiento de máquinas de fundición a presiónEsto puede reducir eficazmente las fallas del equipo. Los operadores deben inspeccionar, limpiar y reparar regularmente las piezas clave, reemplazar los accesorios desgastados a tiempo y usar lubricantes, agentes desmoldantes y materiales de sellado de alta calidad. Es necesario reemplazar el aceite hidráulico periódicamente y probar los componentes eléctricos para garantizar el funcionamiento estable del equipo. Las empresas deben formular planes de inspección estandarizados, proporcionar capacitación operativa profesional al personal y reservar un inventario suficiente de piezas de desgaste. El mantenimiento diario estandarizado reduce en gran medida el tiempo de inactividad, mejora la eficiencia de la producción y maximiza la vida útil de los equipos.Máquina de fundición a presión de cámara fría.
    Lee mas
  • Proceso de fundición a presión de utensilios de cocina.
    2024-06-07

    Proceso de fundición a presión de utensilios de cocina.

    El proceso de fundición a presión de utensilios de cocina implica darle una forma específica al metal (generalmente una aleación de aluminio) a través de un molde. Este proceso garantiza que los utensilios de cocina tengan una excelente conductividad térmica, durabilidad y una apariencia hermosa. El siguiente es el proceso detallado de fundición a presión de utensilios de cocina: 1. Preparación de materiales Materias primas metálicas: la aleación de aluminio generalmente se selecciona debido a su peso ligero y buena conductividad térmica. Fundición de aleaciones: la aleación de aluminio se funde en un horno y se añaden elementos de aleación adecuados para mejorar las propiedades mecánicas y la resistencia a la corrosión del material. 2. Diseño y producción de moldes . Diseño del molde: El molde se diseña según la forma y el tamaño de los utensilios de cocina. El molde debe tener alta precisión y resistencia a altas temperaturas. Producción de moldes: el molde está hecho de acero de alta resistencia y finamente procesado para garantizar que la superficie del molde sea lisa y cumpla con los requisitos de diseño. 3. Precalentamiento del molde Antes de la fundición a presión, el molde se precalienta. El precalentamiento ayuda a que el metal se distribuya de manera más uniforme cuando se inyecta en el molde, lo que reduce los poros y los defectos de cierre en frío. 4. Fundición a presión Inyección de metal: la aleación de aluminio fundido se inyecta en el molde precalentado a través de la máquina de fundición a presión. La alta presión hace que el metal llene rápidamente el molde y forme la forma básica de la olla. Enfriamiento y solidificación: Mantenga alta presión y espere a que la aleación de aluminio se enfríe y solidifique, generalmente de unos segundos a unos minutos. 5. Desmoldeo Una vez que el metal se enfríe y solidifique, abra el molde y retire con cuidado la pieza en blanco de la olla formada. 6. Postprocesamiento Recorte y desbarbado: elimine el exceso de material y las rebabas generadas durante el proceso de fundición a presión para suavizar los bordes. Mecanizado: se realizan procesamientos adicionales, como taladrado, torneado y fresado, según sea necesario para garantizar la precisión dimensional y el acabado de la superficie. 7. Tratamiento superficial Pulido y pulido: Pulir y moler la superficie de la olla para realzar su brillo y belleza. Pulverización o galvanoplastia: el tratamiento de pulverización o galvanoplastia se realiza de acuerdo con los requisitos del producto para aumentar el efecto de apariencia y mejorar la resistencia a la corrosión. Revestimiento antiadherente: muchas ollas deben recubrirse con una capa antiadherente para garantizar que los alimentos no se peguen a la olla durante la cocción. 8. Inspección de calidad Estricta inspección de calidad del producto terminado para garantizar que cumple con las especificaciones de diseño y los estándares de calidad. Los elementos de inspección incluyen inspección de aparie...
    Lee mas
  • Proceso de fundición a presión de pastillas de freno.
    2024-06-03

    Proceso de fundición a presión de pastillas de freno.

    El proceso de fundición a presión de pastillas de freno implica una serie de pasos para garantizar que se fabriquen productos de alta calidad que cumplan con los estándares de seguridad automotriz. El siguiente es un proceso típico de fundición a presión de pastillas de freno: 1. Preparación de materiales Los materiales de las pastillas de freno suelen incluir materiales de fricción, adhesivos y placas de soporte metálicas. La preparación de materiales de fundición a presión incluye la selección de la fórmula del material de fricción y el metal adecuados. 2. Preparación del molde De acuerdo con los requisitos de diseño de la pastilla de freno, se fabrica un molde de fundición a presión especial. El molde suele estar hecho de acero resistente a altas temperaturas y de alta resistencia para garantizar la vida útil y la calidad de la fundición a presión. 3. Calefacción Precaliente la placa de soporte de metal y el molde a la temperatura adecuada para garantizar que los materiales se puedan distribuir uniformemente y formar una buena unión durante el proceso de fundición a presión. 4. Fundición a presión Colocación de la placa de respaldo de metal: Coloque la placa de respaldo de metal precalentada en el molde. Inyección de material de fricción: el material de fricción se inyecta en el molde a alta presión para que llene uniformemente el molde y cubra la placa de respaldo de metal. Moldeo por presión: la prensa aplica alta presión para unir firmemente el material de fricción a la placa de respaldo de metal y formar la forma predeterminada de la pastilla de freno. 5. Enfriamiento y curado Se deja enfriar el molde para que el material de fricción solidifique y alcance las propiedades mecánicas necesarias. El tiempo y las condiciones de enfriamiento varían según el material y el diseño del molde. 6. Desmoldeo La pastilla de freno moldeada se retira del molde y se inspecciona en busca de defectos como poros, grietas, etc. 7. Postprocesamiento La pastilla de freno desmoldeada se somete al posprocesamiento necesario, que incluye desbarbado, limpieza, tratamiento térmico y otros pasos para mejorar su durabilidad y rendimiento. 8. Inspección y pruebas La pastilla de freno se somete a rigurosas inspecciones de calidad y pruebas de rendimiento para garantizar que cumple con los estándares relevantes y los requisitos del cliente. Los elementos de prueba comunes incluyen pruebas de dureza, pruebas de resistencia al desgaste, pruebas de resistencia al corte, etc. 9. Embalaje y envío Las pastillas de freno calificadas están empaquetadas, claramente marcadas y listas para ser enviadas a los clientes o plantas de ensamblaje. A través de los pasos anteriores, los fabricantes pueden producir pastillas de freno que cumplan con los estándares de seguridad y rendimiento para garantizar el rendimiento de frenado del vehículo y la seguridad en la conducción.
    Lee mas
  • Problemas comunes y soluciones para lámparas LED de fundición a presión.
    2024-05-28

    Problemas comunes y soluciones para lámparas LED de fundición a presión.

    Las lámparas LED de fundición pueden encontrar diversos problemas durante su producción y uso. A continuación se muestran algunos problemas comunes y sus posibles causas y soluciones: 1. Porosidad y contracción Causa: Diseño de molde irrazonable , parámetros de fundición incorrectos, el metal fundido forma poros o se contrae al enfriarse. Solución: Optimice el diseño del molde para garantizar que el gas del molde se pueda descargar sin problemas. Ajuste los parámetros de fundición como la presión y la temperatura. Utilice un proceso de fundición a presión al vacío para reducir los residuos de gas. 2. Cierre en frío y marca de flujo. Causa: El metal fundido se enfría demasiado rápido cuando fluye en el molde, formando un cierre frío; El flujo desigual de metal provoca marcas de flujo. Solución: Aumente la temperatura del molde y la temperatura de vertido del metal fundido para mejorar la fluidez del metal. Ajuste la velocidad y la presión de vertido. Asegúrese de que el metal fundido fluya uniformemente en el molde. 3. Pegado al molde y deformación de piezas fundidas. Causa: Un acabado insuficiente de la superficie del molde o un diseño de molde irrazonable hacen que las piezas fundidas se adhieran al molde o se deformen. Solución: Utilice un agente desmoldante de alta calidad para garantizar una superficie lisa del molde. Optimice el diseño del molde para garantizar que la pieza fundida se pueda desmoldar sin problemas. Revisar y ajustar el sistema de enfriamiento del molde. 4. Tamaño inestable Causa: El control de temperatura inestable del molde o los parámetros de fundición inconsistentes provocan un tamaño de fundición inestable. Solución: Asegure una temperatura estable del molde y utilice un sistema de control de temperatura. Controle estrictamente los parámetros de fundición como presión, temperatura y tiempo. 5. Defectos superficiales Causa: Los defectos en la superficie del molde o los materiales de aleación de aluminio impuros utilizados provocan defectos en la superficie de la fundición. Solución: Revise y mantenga periódicamente el molde para asegurarse de que su superficie sea lisa y libre de defectos. Utilice materiales de aleación de aluminio de alta calidad para evitar impurezas. Mejore el proceso de tratamiento superficial del molde y mejore la calidad de la superficie del molde. 6. Defectos internos Causa: Se mezclan impurezas o gases con el líquido metálico durante el proceso de vertido, lo que provoca defectos en el interior de la pieza fundida. Solución: Mejorar el nivel de purificación del líquido metálico y utilizar filtros y equipos de vacío. Optimizar el diseño del sistema de vertido para reducir la mezcla de gases e impurezas. Limpiar y mantener periódicamente el equipo para garantizar la limpieza y estabilidad del proceso de producción. 7. Craqueo en caliente y craqueo en frío Causa: El enfriamiento demasiado rápido o desigual de la pieza fundida provoca agrietamiento en caliente o en frío. Solución: Controle la velocida...
    Lee mas
  • Soluciones a problemas comunes con ollas de aluminio fundido a presión
    2024-05-24

    Soluciones a problemas comunes con ollas de aluminio fundido a presión

    Ollas de aluminio fundido a presiónson productos de menaje de cocina convencionales fabricados por profesionalesmáquina de fundición a presiónequipo, que presenta una excelente conductividad térmica y durabilidad. Sin embargo, durante la producción en masa suelen producirse diversos defectos comunes.equipos de fundición a presión, afectando la calidad de la superficie del producto, la estabilidad estructural y la vida útil. Dominar soluciones específicas es esencial para optimizarmaquinaria de fundición a presiónEficiencia y rendimiento de la producción en la fabricación de utensilios de cocina. 1.Agujeros y poros Causa: 1). El gas en el aluminio líquido no se elimina por completo. 2). Un diseño o funcionamiento inadecuado del molde provoca que el gas no se descargue correctamente. Solución: 1) Mejorar el proceso de fundición y refinación del aluminio líquido para garantizar una desgasificación suficiente. 2). Ajustar el diseño del molde y optimizar el sistema de escape. 3). Controle la velocidad y la presión de la fundición a presión para evitar que sea demasiado rápida o demasiado lenta, lo que podría impedir la descarga del gas. 2.Contracción y deformación Causa: 1). El volumen se reduce durante el enfriamiento del aluminio líquido. 2). Diseño inadecuado del molde y enfriamiento desigual. Solución: 1). Optimizar el diseño del molde para asegurar una refrigeración uniforme. 2). Ajuste la temperatura de vertido del aluminio líquido y la temperatura del molde para controlar la velocidad de enfriamiento. 3). Utilice un sistema de refrigeración y un tiempo de refrigeración adecuados. 3.Defectos superficiales (como grietas, picaduras) Causa: 1). Baja fluidez del aluminio líquido y llenado irregular. 2). Temperatura inadecuada del molde. Solución: 1). Aumentar la temperatura de vertido del aluminio líquido para mejorar la fluidez. 2). Ajuste la temperatura del molde para asegurarse de que funcione dentro del rango de temperatura adecuado. 3). Mantenga y limpie el molde regularmente para asegurar una superficie lisa. 4.Oxidación e inclusiones Causa: 1). El aluminio líquido se expone al aire y produce óxidos. 2). Las impurezas se mezclan con el aluminio líquido o no se eliminan por completo. Solución: 1). Mejorar las medidas de protección durante el proceso de fundición de aluminio líquido y utilizar protección con gas inerte. 2). Mejorar el proceso de refinación del aluminio líquido para asegurar la eliminación completa de las inclusiones. 3). Limpie el horno y las herramientas regularmente para evitar impurezas. 5.Chisporroteo caliente Causa: 1). Durante el enfriamiento del aluminio líquido se genera tensión interna. 2). Un diseño o funcionamiento inadecuado del molde provoca concentración de tensiones. Solución: 1). Optimizar el diseño del molde para evitar zonas de concentración de tensiones. 2). Ajuste la velocidad de enfriamiento para controlar la distribución de tensiones durante el proceso de enfriamiento. 3). Utilice medios y métodos de enfria...
    Lee mas
  • Preguntas frecuentes sobre macetas de aluminio fundido a presión
    2024-05-20

    Preguntas frecuentes sobre macetas de aluminio fundido a presión

    Algunos problemas comunes que pueden ocurrir con las sartenes de aluminio fundido incluyen: 1. Deformación o decoloración: Debido a la alta conductividad térmica del aluminio, la olla puede deformarse o decolorarse debido a altas temperaturas o cambios bruscos de temperatura durante el uso. 2. Desgaste de la superficie: el uso prolongado o inadecuado puede causar desgaste en la superficie de la olla, especialmente si se utilizan vajillas o cuchillos de metal para limpiar la olla de aluminio. 3. Alimentos pegados: Sin un recubrimiento adecuado o un mantenimiento regular, los alimentos pueden adherirse a las bandejas de aluminio, dificultando la limpieza. 4. El fondo de la olla está abollado: el uso prolongado o una colisión pueden causar que el fondo de la olla de aluminio se abolle, lo que puede afectar el rendimiento de la conducción de calor. 5. Desgaste del revestimiento: algunas ollas de aluminio están revestidas para evitar que los alimentos se peguen, pero el uso prolongado o inadecuado puede provocar que el revestimiento se desgaste y sea necesario reemplazarlo periódicamente. 6. Migración de metales: Las ollas de aluminio de baja calidad o de calidad inferior pueden tener problemas de migración de metales, liberando elementos metálicos como el aluminio en los alimentos, lo que puede afectar la salud. 7. Fugas de aceite y agua: Puede haber problemas de calidad en las uniones de soldadura de algunas ollas de aluminio, lo que provoca fugas de aceite y agua. Para evitar estos problemas, es muy importante elegir una olla de aluminio de alta calidad y seguir unos métodos correctos de uso y mantenimiento.
    Lee mas
  • Preguntas frecuentes sobre radiadores fundidos a presión
    2024-05-14

    Preguntas frecuentes sobre radiadores fundidos a presión

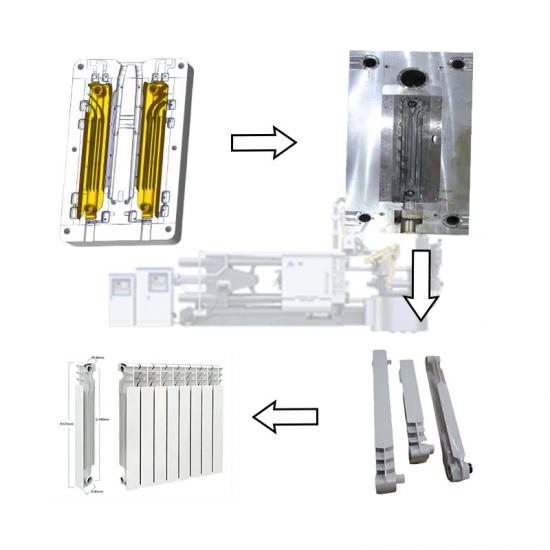
    Durante el proceso de fabricación deradiadores de fundición a presiónEs posible que te encuentres con algunos problemas comunes; aquí te presentamos algunos de ellos: 1. Estomas y burbujas: Descripción del problema: La porosidad y las burbujas son defectos comunes en el proceso de fundición a presión y pueden aparecer en la superficie o en el interior del radiador. Solución: Optimizar el proceso de fundición a presión para asegurar un flujo uniforme del metal y evitar que queden gases atrapados en la pieza fundida. La formación de poros y burbujas puede reducirse mejorando el diseño del molde, controlando la temperatura y la velocidad de vertido, y utilizando un sistema de vertido adecuado. 2. Grietas térmicas: Descripción del problema: Durante el proceso de enfriamiento del radiador, pueden producirse grietas térmicas debido a una temperatura desigual del metal o a un enfriamiento rápido. Solución: Optimizar el proceso de fundición, controlar la velocidad de enfriamiento y la uniformidad de la temperatura del metal, y evitar el enfriamiento excesivo o la aparición de zonas de concentración de tensiones. Además, se seleccionan la composición de aleación y los parámetros de proceso adecuados para reducir la aparición de grietas en caliente. 3. Deformación y desviación dimensional: Descripción del problema: El radiador puede encogerse y deformarse de forma desigual durante el proceso de enfriamiento, lo que provoca una desviación en el tamaño o una forma irregular. Solución: Optimizar el diseño del molde, tener en cuenta la contracción del radiador y utilizar un sistema de refrigeración adecuado para asegurar un enfriamiento uniforme de la pieza fundida y evitar deformaciones. Además, se pueden emplear procesos de postprocesamiento, como el tratamiento térmico o el mecanizado, para corregir las desviaciones dimensionales en las piezas fundidas. 4. Problemas de calidad de la superficie: Descripción del problema: La superficie del radiador puede estar oxidada, manchada o rugosa. Solución: Reforzar el tratamiento superficial del molde, mediante procesos como el pulido y el arenado, para mejorar la calidad de la superficie. Además, es fundamental seleccionar y utilizar de forma racional los materiales de recubrimiento para controlar la reacción de oxidación durante el proceso de fundición y reducir la aparición de defectos superficiales. Al optimizar el proceso, se mejoraequipos de fundición a presiónAl fortalecer la gestión de calidad, estos problemas pueden resolverse eficazmente y se puede mejorar la calidad y la eficiencia de producción de los radiadores de fundición a presión.
    Lee mas
  • La diferencia entre la máquina de agua fría de tipo tornillo y la máquina de agua fría enfriada por aire
    2024-05-11

    La diferencia entre la máquina de agua fría de tipo tornillo y la máquina de agua fría enfriada por aire

    Existen algunas diferencias en el principio de refrigeración y los métodos de trabajo de las máquinas de agua fría de tipo tornillo enfriadas por aire y las máquinas de agua fría enfriadas por aire . Se refleja principalmente en el tipo de compresor y método de refrigeración: 1. Tipo de compresor: Máquina de agua fría tipo tornillo con viento frío : utilice un compresor de tornillo como componente central del sistema de refrigeración. El compresor de tornillo comprime el refrigerante mediante la rotación del tornillo, lo que tiene un rendimiento de refrigeración eficiente y estable y es adecuado para un sistema de refrigeración grande. Máquina de agua fría fría : generalmente un compresor alternativo o un compresor de tornillo. En comparación con la máquina de agua fría de tipo tornillo, el tipo de compresor de la máquina de agua fría enfriada por aire puede ser más diverso, pero en algunos casos, el compresor alternativo puede ser más bajo que el compresor de tornillo, pero la eficiencia suele ser menor. 2. Método de refrigeración: Máquina de agua fría de tipo tornillo : utilice un ventilador para hacer fluir el aire sobre el condensador, a fin de enfriar el refrigerante y distribuir el calor al ambiente. Este método puede ahorrar recursos hídricos y es adecuado para escenarios de sistemas de refrigeración sin agua. Máquina de agua fría y fría : también utiliza un ventilador para hacer fluir el aire sobre el condensador, pero su tipo de compresor no se limita al tipo de tornillo, que puede ser dúplex. Este método también puede distribuir calor al ambiente, pero en algunos casos, es posible que se necesiten más recursos hídricos para mantener el efecto de enfriamiento. En resumen, la máquina de agua fría de tipo tornillo enfriada por aire tiene algunas diferencias en el tipo y método de enfriamiento del compresor y el método de enfriamiento. Las máquinas de agua fría de tipo tornillo suelen tener una mayor eficiencia energética y estabilidad, adecuadas para los requisitos de grandes sistemas de refrigeración, mientras que las máquinas de agua fría enfriadas por aire pueden tener algunas ventajas en el método y el costo de enfriamiento, adecuadas para las necesidades de pequeñas y medianas empresas. sistemas de refrigeración de gran tamaño.
    Lee mas
primera página 11 12 13 14 15 16 17 18 19 20 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto