solicitar presupuesto
Language : español

español

  • Fundición a baja presión
    2020-05-18

    Fundición a baja presión

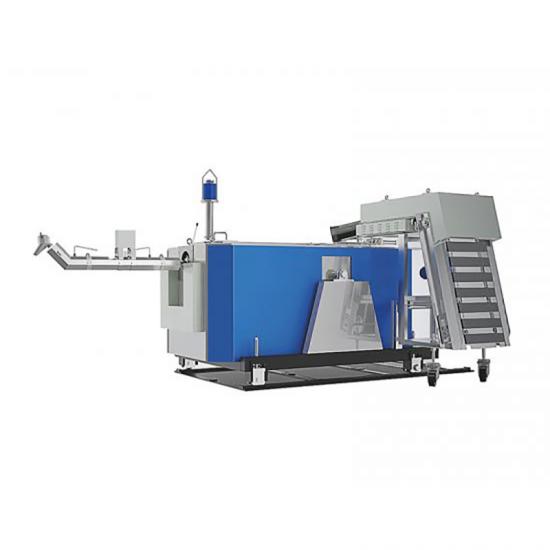
    Fundición a baja presiónEs un proceso de conformado de metales maduro y eficiente. Coloca el molde de fundición sobre un horno de mantenimiento sellado lleno de aleación fundida. Mediante la introducción de aire comprimido, se genera una presión baja y estable de 500-2500 mbar en la superficie del metal fundido. El metal líquido asciende de forma constante a través del tubo de alimentación para llenar la cavidad del molde y se solidifica bajo presión controlada. En comparación con la fundición a presión y la fundición por gravedad tradicionales, esta tecnología se caracteriza por un llenado estable, una estructura de fundición densa y una tasa de utilización de material ultra alta, lo que la convierte en el proceso preferido para la producción de piezas de aleación no ferrosa de alta precisión y fiabilidad. Con destacadas ventajas técnicas, la solución de fundición a baja presión de Longhua ofrece mejoras integrales en la pureza del producto, el rendimiento del moldeo y la eficiencia de la producción. El proceso utiliza metal fundido puro de la capa inferior para el llenado, evitando eficazmente los defectos de inclusión de escoria y mejorando la pureza de la fundición. La curva de presión ajustable garantiza un llenado estable del metal líquido, eliminando la turbulencia, el impacto y las salpicaduras, y reduciendo considerablemente la formación de escoria oxidativa. Gracias al llenado y la solidificación asistidos por presión, el metal fundido adquiere mayor fluidez, logrando un moldeo preciso de piezas fundidas de paredes delgadas, complejas y de gran tamaño, con una superficie lisa y contornos definidos. En términos de costos de producción y automatización, la fundición a baja presión no requiere mazarotas en la mayoría de los casos, con una tasa de recuperación de metal superior al 70 %. El líquido de aleación no condensado en el tubo de mazarota se puede reciclar y reutilizar, lo que supone un gran ahorro en los costos de materia prima. Gracias a su funcionamiento sencillo y excelentes condiciones de trabajo, el proceso es altamente compatible con la mecanización y la transformación inteligente, lo que permite la implementación de líneas de producción automatizadas, operadas por una sola persona o sin personal, para satisfacer las necesidades de producción de alta eficiencia y bajo consumo de las fábricas modernas. El proceso de fundición a baja presión, ampliamente adaptable, es adecuado para las aleaciones no ferrosas convencionales, incluidas:aleación de aluminio, aleación de magnesio y aleación de cobrey admite diversos tipos de moldes, como moldes de arena, moldes de metal, moldes de grafito y moldes de yeso. Cubre una amplia gama de aplicaciones de fabricación de alta gama, incluyendo bujes de ruedas para automóviles y motocicletas, bloques de motor, culatas, carcasas de cajas de cambios, componentes de dirección de chasis, carcasas de turbocompresores, componentes aeroespaciales de aleación de magnesio y aluminio, piezas estructurale...
    Lee mas
  • análisis de casos industriales digitales típicos, materiales reales de fundición a presión
    May 12,2020.

    análisis de casos industriales digitales típicos, materiales reales de fundición a presión

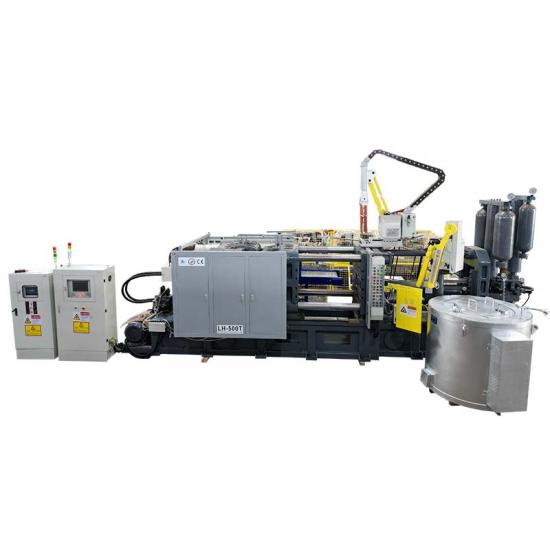
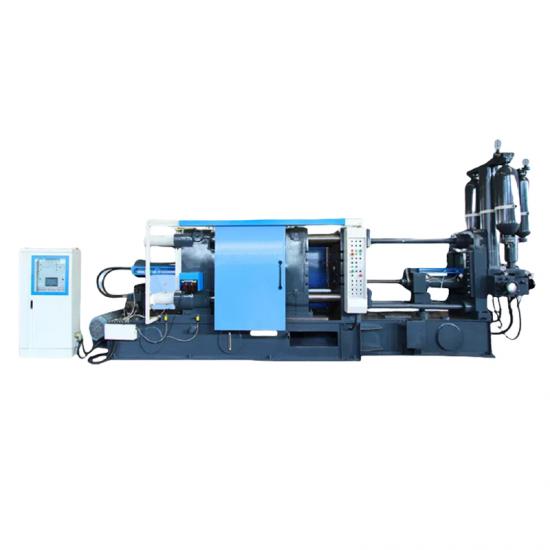
    fundición a presión , también conocido como fundición a alta presión, es una tecnología de conformación casi neta que se ha utilizado ampliamente en el auto motivo , aerospa ce , y electrónica industrias en los últimos años. Durante el proceso de fundición a presión, el metal fundido (generalmente aleación ligera) llena la cavidad con alta presión y alta velocidad bajo la acción del punzón, y se enfría rápidamente para formar la fundición final. la fundición a presión se divide generalmente en fundición a presión de cámara fría y fundición a presión en cámara caliente. La fundición a presión de cámara fría se utiliza principalmente para la producción de piezas grandes, como piezas de automóviles y piezas de refrigeración de estaciones base de comunicación. La fundición a presión de cámara caliente se usa ampliamente en la producción de pequeños productos electrónicos o 3c. proceso, como conector usb, carcasa del portátil, etc. 1. fundición a presión tiene una buena base de automatización En comparación con el proceso de fundición ordinario, la fundición a presión se caracteriza por su alta velocidad y alta presión. Los productos producidos son generalmente piezas de aleación delgada de paredes delgadas, pero la tecnología de fundición a presión también se utiliza en la producción de rotores de cobre puro. diferente a aleaciones de aluminio y magnesio , cobre puro, el punto de fusión es muy alto, por lo que la vida útil corta durante la fundición de cobre puro es un gran problema. Entre todas las tecnologías de fundición, la fundición a presión tiene el más alto grado de automatización. Las empresas modernas de fundición a presión utilizan la tecnología de isla de fundición a presión automatizada, que integra en gran medida máquinas de fundición a presión (generalmente docenas o incluso cientos) para formar un proceso de producción totalmente automatizado. Al mismo tiempo, utilizando la tecnología inteligente de fábrica, se supervisa el proceso de producción de la máquina de fundición a presión, el rendimiento y el estado de cada máquina de fundición a presión se captan en tiempo real, y el proceso de producción de la máquina de fundición a presión se ajusta a tiempo medición de big data y comentarios en tiempo real para garantizar la calidad del producto final. El control en tiempo real de la temperatura del molde de fundición a presión es un ejemplo simple: tomando como ejemplo la fundición a presión en cámara fría, en el proceso de producción, debido al llenado continuo de la cavidad del molde con metal líquido a alta temperatura, la temperatura del molde continúa aumentando. en este momento, para garantizar que la temperatura del molde no se sobrecaliente, generalmente se usa agua de enfriamiento para enfriar el molde. Si el diseño de la tubería de agua de enfriamiento es razonable, en general, podemos garantizar que la temperatura del molde alcance el llamado equilibrio térmico controlando la temperatura y el caudal del agua de enfriamiento. ...
    Lee mas
  • Estrategias para mejorar la calidad de la fundición a presión
    2020-04-24

    Estrategias para mejorar la calidad de la fundición a presión

    El control preciso de la inyección a baja velocidad es la clave fundamental para eliminar los defectos de fundición y estabilizar la calidad del producto.fundición a presiónproducción. Ajustes de velocidad irrazonables para máquina de fundición a presiónLa etapa de baja velocidad provoca fácilmente atrapamiento de aire, turbulencia, cierres en frío y mala formación, lo que restringe seriamente el rendimiento y la precisión de las fundiciones de aleación de aluminio para los procesos tradicionales.equipos de fundición a presión. En la producción real, una velocidad de inyección excesivamente baja introduce una gran cantidad de aire en la cavidad del molde y provoca que el aluminio líquido se acumule en la cámara de presión, aumentando el contenido de aire líquido y generando poros y huecos. Por el contrario, una velocidad demasiado baja produce defectos de aislamiento térmico y un llenado incompleto. El rango óptimo de baja velocidad se controla estrictamente entre 0,1 y 0,5 m/s, empleando una inyección uniforme o uniformemente acelerada para empujar el metal fundido suavemente. Este flujo estable evita la turbulencia y la disolución de gases, facilita la evacuación uniforme de la cavidad y reduce fundamentalmente los defectos de fundición. Las fórmulas de cálculo tradicionales de baja velocidad presentan desviaciones evidentes con respecto a los efectos de llenado reales. Los fabricantes se basan principalmente en la experiencia manual y en la depuración repetida para establecer los parámetros, lo que da como resultado un funcionamiento inestable.maquinaria de fundición a presiónEl proceso genera grandes pérdidas por la producción de prueba y ciclos de I+D prolongados. Para solucionar este problema del sector, Bengbu Longhua Die Casting Machine Co., Ltd., con 38 años de experiencia en fabricación, colabora con el Instituto de Ciencias Físicas de Hefei, CAS, para desarrollar tecnología de producción mejorada. El proceso inteligente optimizado de Longhua resuelve perfectamente los defectos comunes como poros y agujeros de arena. Estandariza los parámetros de inyección de baja velocidad y estabiliza la calidad de producción continua.máquina de fundición a presiónMejora notablemente la precisión y el rendimiento de la fundición, y proporciona soluciones de moldeo fiables y de alta eficiencia para los fabricantes mundiales de piezas fundidas de aluminio a presión.
    Lee mas
  • Estructura básica y principio de funcionamiento del compresor de gas natural.
    March 27,2020.

    Estructura básica y principio de funcionamiento del compresor de gas natural.

    hoy, tecnología longhua compartirá con usted la estructura básica y el principio de funcionamiento de los compresores de gas natural. Estructura 1.basic compresores de gas natural son compresores de pistón alternativos, que se componen principalmente de tres partes: mecanismo de movimiento (cigüeñal, cojinete, biela, cruceta, polea o acoplamiento, etc.), mecanismo de trabajo (cilindro, pistón, válvula, etc.) y cuerpo. También hay tres sistemas auxiliares, a saber, el sistema de lubricación, el sistema de refrigeración y el sistema de regulación. mecanismo de movimiento : incluyendo el cigüeñal, la biela, la cruceta, el vástago, etc., el mecanismo de movimiento es un mecanismo de cigüeñal que cambia el movimiento de rotación del cigüeñal en un movimiento alternativo de la cruceta. Por lo general, la máquina de accionamiento impulsa el cigüeñal para que gire a través de un acoplamiento o un volante (polea de correa). el cigüeñal está conectado al extremo grande de la biela, y el extremo pequeño de la biela está conectado a la cruceta. la cruceta se limita al deslizamiento del cuerpo y solo puede realizar movimientos alternativos. mecanismo de trabajo : incluyendo cilindro, pistón, válvula de aire, etc., el mecanismo de trabajo es el componente principal para realizar el principio de funcionamiento del compresor . el cilindro tiene generalmente la forma de un barril, y hay varias válvulas de entrada y escape en ambos extremos. el cuerpo se usa para soportar e instalar todo el mecanismo de movimiento y mecanismo de trabajo, y también se usa como tanque de aceite lubricante. El cigüeñal está soportado en el cuerpo por un cojinete. La diapositiva en el cuerpo soporta la cruceta. Los cilindros se fijan en los dos brazos del cuerpo. . 2. principio de funcionamiento el compresor alternativo utiliza un mecanismo de manivela y articulación para cambiar el movimiento giratorio del motor al movimiento alternativo del pistón. El cilindro y el pistón juntos forman una cámara de trabajo para lograr la compresión de gas. el pistón se corresponde en el cilindro para permitir que el gas complete la entrada de aire en el cilindro. , compresión, escape, etc. las válvulas de admisión y escape se utilizan para controlar el gas que ingresa y sale del cilindro, y la presión del gas aumenta durante el proceso de compresión, logrando así el propósito de presurizar el gas.
    Lee mas
  • Sentido común sobre el agente desmoldante
    March 25,2020.

    Sentido común sobre el agente desmoldante

    El agente desmoldante se ha utilizado ampliamente en la producción de fundición a presión. Es una parte importante del enfriamiento del molde. Tiene aplicaciones importantes en los campos de la fundición de metales a presión y la lámina de espuma al vacío, que puede extender eficazmente la vida útil del molde. A continuación,Máquina de fundición a presión LonghuaSe presentará el concepto, las características de aplicación y el uso del agente de liberación. Descripción general de los agentes de liberación 1. Definición y función del agente de liberación Definición: Un agente desmoldante es un recubrimiento de interfaz que se utiliza en las superficies de dos objetos que se adhieren fácilmente entre sí. Función: formar una capa de recubrimiento inerte entre el molde y el molde, de modo que el molde se pueda retirar fácilmente, mejorar la resistencia al desgaste y a los arañazos del producto final, y hacer que la superficie del objeto se desprenda fácilmente, quedando lisa y limpia. 2. El principio del agente desmoldante Dado que la sustancia lubricante (agente desmoldante) se adhiere fácilmente a la superficie metálica (superficie del molde), se forma una capa de película lubricante estática debido a la adsorción, lo que reduce la fricción entre el polímero (molde) y el equipo de procesamiento (molde), produce un importante efecto de desmoldeo y mejora el acabado superficial de las piezas de plástico. Clasificación de los agentes liberadores 1. Clasificación según el método de adición/uso: agente desmoldante interno y agente desmoldante externo. El primero se añade directamente al plástico de moldeo; el segundo se aplica sobre la superficie de la cavidad del molde. 2. Clasificados por composición química: inorgánicos, orgánicos y poliméricos. (1) Agente de liberación inorgánico (2) Agente desmoldante orgánico (3) Agente de liberación de polímero 3. Clasificados por función/aplicación: Desmoldeo de metales: aluminio fundido a presión (magnesio, zinc), fundición, forja, etc.; y caucho, fibra de vidrio, plástico, poliuretano, hormigón. 4. Clasificados por forma: polvo, líquido y emulsión (pueden atomizarse). 5. Clasificados por vida útil: agente desmoldante convencional, agente desmoldante semipermanente. 6. Clasificación por forma: agente desmoldante a base de solvente, agente desmoldante a base de agua, agente desmoldante sin solvente, agente desmoldante en polvo, agente desmoldante en pasta Aplicación del agente desmoldante Los agentes desmoldantes se utilizan en diversas operaciones de moldeo, como piezas prefabricadas de hormigón, productos, plásticos reforzados con fibra de vidrio, fundición de metales a presión, espuma de poliuretano y elastómeros, termoplásticos moldeados por inyección, láminas espumadas al vacío y perfiles extruidos. Ventajas del agente desmoldante: 1. Desmoldabilidad (lubricidad). Al formar una película delgada uniforme y una forma compleja, las dimensiones son precisas. 2. Buena continuidad del desmoldante. 3. El objeto for...
    Lee mas
  • Requisitos operativos de la máquina de fundición a presión de aleación de aluminio
    2020-03-23

    Requisitos operativos de la máquina de fundición a presión de aleación de aluminio

    Bengbu Longhua Die Casting Machine Co., Ltd. ha publicado especificaciones de operación estandarizadas paraMáquina de fundición a presión de aleación de aluminio, proporcionando orientación profesional y práctica para que las empresas se estabilicenfundición a presióncalidad, reducir los defectos de fundición y lograr una producción en masa estandarizada. La gestión científica de las operaciones es la clave fundamental para aprovechar al máximo el rendimiento de alta precisión.equipos de fundición a presióny mejorar el rendimiento de las piezas fundidas de aleación de aluminio. Monitoreo estricto de todo el proceso defundición a presiónEl proceso es la principal garantía de una calidad estable del producto. La temperatura del aluminio fundido en el horno de mantenimiento debe controlarse con precisión dentro de ±3℃ para mantener una temperatura de agitación estable. Los operadores deben ajustar la temperatura en tiempo real según la composición química de cada horno, controlando de forma estable la tasa de fase sólida en ±2%. Un control razonable de la temperatura del molde garantiza un llenado uniforme de la aleación y una solidificación ordenada. El ajuste oportuno demáquina de fundición a presiónLos parámetros del proceso y la inspección periódica del producto evitan eficazmente las piezas fundidas defectuosas y estabilizan la calidad general de la producción. La aplicación estandarizada del agente desmoldante reduce considerablemente los defectos de fundición. Los técnicos aplican estrategias de pulverización diferenciadas, utilizando mayor cantidad de agente desmoldante en las zonas de desmoldeo más difíciles y menor cantidad en las zonas de fácil desmoldeo. El modo de pulverización en capas descendente elimina el agua residual de la cavidad. En las zonas propensas a la adherencia del molde, la pulverización de enfriamiento a corta distancia, seguida de la formación de una película a larga distancia, previene eficazmente la acumulación de agua. El soplado de aire posterior a la pulverización elimina el recubrimiento residual en cavidades profundas y esquinas muertas, eliminando poros, defectos de sellado y ampollas causadas por la vaporización del agua. El proceso profesional de precalentamiento del molde protegemoldes de fundición a presióny optimiza la producción. Después del calentamiento de la máquina a temperatura del molde, se adoptan de 5 a 10 ciclos de fundición de aleación líquida a baja velocidad para el precalentamiento, antes de cambiar a la aleación semisólida formal.fundición a presiónparámetros. Este proceso estandarizado previene eficazmente el rebaba y las salpicaduras de material, prolongando la vida útil del molde y asegurando un funcionamiento estable y de alta eficiencia.maquinaria de fundición a presión.
    Lee mas
  • parámetros del proceso de fundición a presión
    March 19,2020.

    parámetros del proceso de fundición a presión

    1. ¿Qué es la presión específica de disparo a disparo y cómo ajustarla? respuesta: la presión de disparo es la presión por unidad de área del líquido metálico en la cámara de presión. bajo la premisa de garantizar la calidad del producto, use una presión específica más baja tanto como sea posible. la presión específica de la iluminación fundición a presión es generalmente menos de 50mpa. cuanto mayor es el espesor de la pared del producto, mayor es el requisito de presión específica. cuanto más compleja es la estructura del producto, mayores son los requisitos de presión específicos. 2. ¿Qué es la velocidad de disparo y cómo ajustar la velocidad de disparo? respuesta: la velocidad de inyección se refiere a la velocidad del cabezal de inyección durante la fundición a presión. Se divide en velocidad de inyección lenta y velocidad de inyección rápida. en términos generales, la velocidad de inyección se refiere a la velocidad de inyección rápida. El tamaño de la velocidad de disparo lenta es que cuando la cabeza de disparo pasa a través del bebedero, es mejor no salpicar el líquido metálico, generalmente 0.1 ~ 0.5m / s, y la aleación de aluminio de velocidad de disparo rápido es generalmente 0.1 ~ 1.1m / s. cuanto más delgado es el grosor de la pared de la fundición, más rápida es la velocidad de inyección, cuanto más compleja es la forma de la fundición, más rápida es la velocidad de inyección, mayor es la superficie de proyección de la fundición, más rápida es la velocidad de inyección y más larga es la fundición trayectoria de la bola, cuanto más rápida sea la velocidad de inyección. 3. ¿Cuál es la temperatura de vertido y cómo elijo una temperatura de vertido? respuesta: la temperatura de vertido generalmente se refiere a la temperatura promedio del metal fundido vertido en la cámara de inyección y llenando la cavidad. generalmente, se usa la temperatura más baja posible mientras se garantiza el moldeo y la calidad de superficie requerida. la temperatura de fundición de la aleación de aluminio es de 650 ~ ~ 720 ℃, la aleación de fundición tiene buena fluidez y la temperatura de fundición puede ser más baja; la temperatura de fundición de las paredes de paredes delgadas y complicadas puede ser mayor; El molde es grande, la disipación de calor es rápida y la temperatura de fundición puede ser alta. 4. ¿Cuál es la temperatura del molde y cuál es la temperatura del molde durante la producción normal de moldes de fundición a presión de aleación de aluminio? respuesta: la temperatura del molde es la temperatura del molde durante el proceso de producción. la temperatura de la aleación de aluminio molde de fundición a presión durante la producción normal es: 200 ° c a 280 ° c. en general, cuanto más delgada es la colada, más complicada es la estructura y mayores son los requisitos de temperatura del molde. 5. ¿Cuál es el tiempo de llenado? ¿Cómo elegir el tiempo de llenado? respuesta: el tiempo requerido para que el líquido metálico comience a llenar la ...
    Lee mas
  • instalación y aceptación de equipos de máquinas de fundición a presión
    March 17,2020.

    instalación y aceptación de equipos de máquinas de fundición a presión

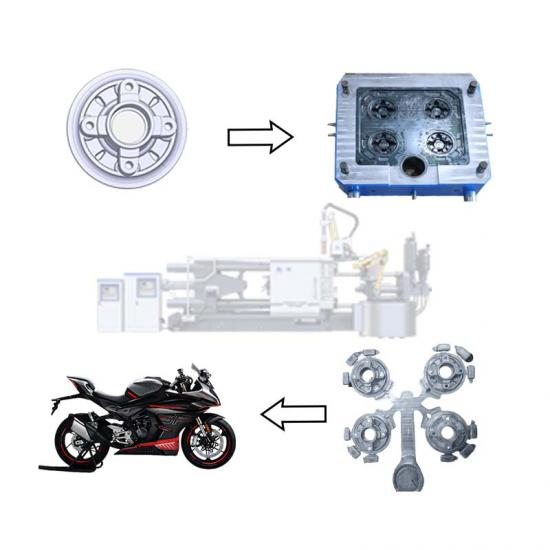
    En la última parte, hablamos sobre la gestión de equipos del taller de fundición a presión. hoy, máquina de fundición a presión longhua compartirá con usted otro conocimiento sobre productos secos: la instalación y la aceptación del equipo de la máquina de fundición a presión. (1) instalación de la máquina de fundición a presión de acuerdo con los requisitos de dibujo de los fabricantes de máquinas de fundición a presión, el método de instalación del equipo tradicional es construir primero la base del equipo y reservar los agujeros incrustados para los pies (ver figura 2). luego, coloque los pernos de anclaje en la lechada y luego ajuste el equipo una vez que el concreto se haya solidificado. Una vez completado el ajuste fino, el equipo tardará un tiempo en utilizarse normalmente después de que se completen los tanques de aceite y agua circundantes. Básicamente toma casi un mes. En el proceso de instalación real, considerando que el método de instalación anterior lleva demasiado tiempo, podemos usar completamente la estructura de acero embebido para instalar el equipo. (2) aceptación después de la instalación, la aceptación de la máquina de fundición a presión primero debe basarse en el contrato y la hoja de registro de prueba y aceptación del equipo, que se lleva a cabo uno por uno de acuerdo con los elementos de aceptación. cuando el fabricante depure el equipo, asegúrese de enviar a alguien para rastrear la prueba y la aceptación y registrar los datos de la prueba. entre ellos, la precisión de la coaxialidad de la cámara de presión es extremadamente crítica, lo que afecta directamente la vida útil del punzón y la cámara de presión en la etapa posterior. Es un elemento de inspección obligatorio para la máquina de fundición a presión recién comprada. Para las máquinas de fundición a presión controladas por PLC, la inspección de la placa de ampliación se pasa por alto fácilmente. La función de la placa de amplificación proporcional es controlar la corriente de salida en proporción a la magnitud de la tensión de entrada, cambiando así la presión y el flujo de la válvula proporcional para controlar el sistema hidráulico (si es una válvula proporcional única, solo la presión está controlada). específicamente, si la presión total del sistema de ajuste digital en el gabinete de control es de 0 a 14 mpa y la tasa de flujo total es de 0 a 100%, los punteros de los dos amperímetros generalmente deben hacer los cambios lineales correspondientes de 0 a 0.8 a. Se permite el error lineal. sobre 2%. Si el error de linealidad es demasiado grande, la linealidad de la placa proporcional será insuficiente, lo que tendrá un gran impacto en el ajuste de los parámetros del proceso de fundición a presión. el tiempo de sobrealimentación y presión de construcción no se puede medir específicamente en el sitio de producción, y solo se puede estimar indirectamente a través de la reacción del indicador del manómetro del cilindro de inyección. El enfoque general es ajustar ...
    Lee mas
primera página 31 32 33 34 35 36 37 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto