solicitar presupuesto
Language : español

español

  • li jun, gai YANBO, CAO Kai y otros expertos visitados Longhua en bengbu Inspeccionar el progreso del proyecto de cooperación entre el Instituto y Empresas.
    March 19,2021.

    li jun, gai YANBO, CAO Kai y otros expertos visitados Longhua en bengbu Inspeccionar el progreso del proyecto de cooperación entre el Instituto y Empresas.

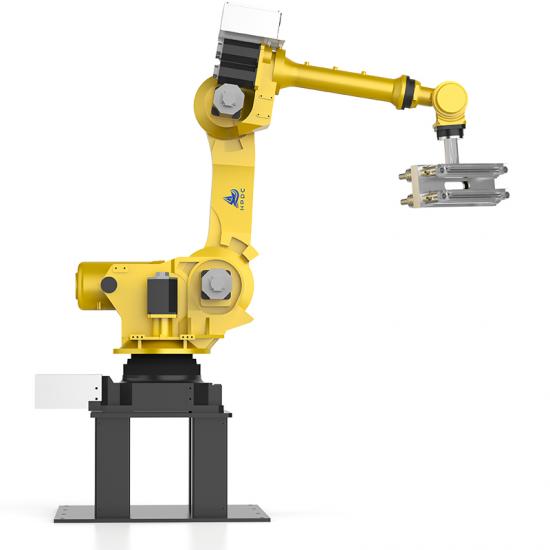
    El 17 de marzo, Li Jun, el gobierno del gobierno municipal Secretario General y Director de BENGBU Centro, Caokai, un ingeniero del Departamento Mecánico Inteligente de la Academia China del Instituto de Ciencias en HEFEI, realice la investigación y la comunicación en la fábrica de BENGBU Longhua Máquina de fundición a presión CO., Ltd .. La comunicación se centró en el progreso de la "alta velocidad y alto -precision fundición a presión máquinaSistema " (este proyecto fue firmado con la Academia China de Ciencias, Hefei Instituto en la Tercera Conferencia de Desarrollo de la Industria de Sensor inteligente de China en 2019) En la reunión, Zhou Wening, jefe de la empresa, dijo que después de la investigación y el desarrollo de CAO's Equipo de ingeniero, la tasa de moldeo de fundición a presión se ha mejorado desde el 70.1% al 100%, y la operación también fue más sencilla y más Humane. Longhua tiene nueve invención autorizada patentes. en la actualidad, su Máquinas de fundición a presiónse ha exportado a Rusia, India, Pakistán, Vietnam, Turquía, Azerbaiyán, Bolivia, Marruecos y otros países, y ha ganado la alabanza unánime de clientes en el país y en el extranjero,. El volumen de ventas de los productos también ha alcanzado más que Diez millones. CAO Dijo que la segunda fase del proyecto comenzó antes del Festival de Primavera, y el progreso del proyecto está por delante de Horario. Las dos partes están ahora en las negociaciones en un nuevo proyecto "Para reemplazar el manipulador de la barra de conexión tradicional con un robot". Li destacó eso BENGBU Centro sería Apoye completamente la actualización y transformación de la industria de fabricación tradicional, lo que es Más, aliente a las empresas a cooperar con el Instituto de Canter de Innovación Científica y Tecnológica, centrarse en las oportunidades de desarrollo y establecer una visión a largo plazo. Mientras rastreando y supervisando el progreso de los proyectos aprobados, el centro debería También se conecta activamente con nuevos proyectos para ayudar a las empresas a crecer más fuertes y más grandes con la mejor calidad servicios. Revisión de la ceremonia de firma entre Bengbu Longhua y Hefei Instituto de la Academia China de Ciencias. Sitio de base de producción e investigación.Patentes de invención (dos de los cuales se desarrollaron en cooperación con Hefei Instituto de la Academia China de Ciencias) "El pase Mighty es como el hierro, y ahora lo he cruzado desde el principio". "Let el mundo fa ll Enamorado de Hecho en China "
    Lee mas
  • Requisitos de presión de nitrógeno para fundición a presión máquinas
    March 16,2021.

    Requisitos de presión de nitrógeno para fundición a presión máquinas

    (1) dentro de los tres días posteriores a la operación real de la máquina de fundiciónAsegúrese de prestar atención al cheque Hay fugas de nitrógeno, a fin de evitar que el equipo se dañe en la botella de nitrógeno Transporte. (2) uno Semana después de la operación real, la primera inspección se realizará. A partir de entonces, la inspección se llevará a cabo una vez a la semana y luego cada dos meses. En caso de presión insuficiente, nitrógeno debería ser añadido en Time. (3) maneras de examinar la presión de nitrógeno son como Sigue: Cierre la operación del motor, la calibración del interruptor de parada, abra la válvula de alivio de presión, al mismo tiempo, observe la presión hidráulica del aceite de refuerzo y la presión hidráulica de 2 velocidades, cuando La presión del aceite cae a cero, los dos grupos de valor de presión de nitrógeno acumulador igual a la presión de nitrógeno del acumulador de presión y la presión de nitrógeno del acumulador de inyección rápida .la La presión de nitrógeno debe ajustarse al valor estándar en el usuario Manual.
    Lee mas
  • Referencia para la depuración del proceso de fundición a presión
    2021-03-02

    Referencia para la depuración del proceso de fundición a presión

    Bengbu Longhua Die Casting Machine Co., Ltd. publica directrices técnicas profesionales sobre la igualación de velocidad y presión para lograr precisión.fundición a presiónproducción, solucionando eficazmente los defectos de calidad comunes de las fundiciones de paredes delgadas y gruesas y optimizando el rendimiento general demáquina de fundición a presiónproducción. La compacidad es el estándar principal para juzgar la calidad de la fundición, y una configuración razonable de velocidad y presión es la clave para una producción estable de alta calidad.equipos de fundición a presión. Existen lógicas de proceso diferenciadas para piezas fundidas a presión de paredes delgadas y de paredes gruesas. Para piezas fundidas de paredes delgadas con altos requisitos de acabado superficial, una velocidad de inyección rápida es esencial, y convencionalmaquinaria de fundición a presiónLos parámetros de velocidad cumplen básicamente con los estándares de producción. En cambio, las piezas fundidas de paredes gruesas requieren una excelente calidad superficial y una gran compacidad interna, características que no se pueden lograr únicamente con la inyección a alta velocidad. Tras la inyección explosiva con cilindro de nitrógeno de dos velocidades, las máquinas tradicionales suelen sufrir una presión insuficiente, lo que provoca una estructura interna de la pieza fundida poco compacta y productos defectuosos. La velocidad y la presión presentan una relación inversamente proporcional en la producción de fundición a presión, similar al funcionamiento de los engranajes de los vehículos: la baja velocidad proporciona una fuerte presión, mientras que la alta velocidad reduce el empuje. Para abordar el problema de la presión insuficiente para piezas de paredes gruesas, el equipo técnico de Longhua ha mejorado la función de sobrealimentación independiente para sumáquina de fundición a presiónEl equipo optimizado equilibra la velocidad de inyección y la fuerza de sobrealimentación, mejorando notablemente la compacidad interna de las piezas fundidas de paredes gruesas y compensando eficazmente los poros de contracción y los poros de arena del bebedero causados por una temperatura del molde no controlada. Equipos profesionales, moldes de alta precisión y operarios cualificados son los tres elementos clave de la producción de fundición a presión de alto rendimiento. La tecnología optimizada de ajuste de velocidad y presión se adapta perfectamente a las diversas demandas de producción de piezas fundidas con diferentes espesores de pared, minimiza los defectos del producto y ayuda a las empresas manufactureras globales a lograr una producción inteligente, estable, eficiente y de alta calidad.fundición a presiónproducción.
    Lee mas
  • Asuntos que requieren atención en la producción de moldes
    2021-02-23

    Asuntos que requieren atención en la producción de moldes

    Bengbu LongHua Die Casting Machine Co., Ltd. ha publicado especificaciones operativas y de mantenimiento estandarizadas paramoldes de fundición a presión, proporcionando directrices profesionales para una producción en masa segura y estable conmáquinas de fundición a presiónEl funcionamiento estandarizado de los moldes y el mantenimiento diario son pilares fundamentales para evitar daños en los moldes, reducir el tiempo de inactividad y mejorar el rendimiento de los productos de fundición a presión de precisión en la fabricación industrial. Antes de la producción formal de moldes, los operarios deben seguir estrictas normas de preproducción. 1. En condiciones de moldeo en frío, traspaso de turno o estado anormal del equipo, los trabajadores deben reiniciar los interruptores y deshabilitar las funciones de inyección secundaria y presurización para evitar colisiones de máquinas ymolde de fundición a presióndaño. 2. Todos los residuos de fundición y los materiales de desecho deben secarse completamente antes de introducirlos en el crisol para evitar salpicaduras de aluminio fundido y accidentes de seguridad. 3. Cadamáquina de fundición a presiónAntes de la producción formal, debe comenzarse con una inspección gradual para garantizar la temperatura normal del aceite hidráulico, la lubricación y el funcionamiento del agua de refrigeración. En diario fundición a presiónEn la producción, el control estandarizado del proceso es esencial, incluyendo la pulverización profesional del molde, el cepillado con aceite de las piezas deslizantes y la limpieza exhaustiva de la escoria de aluminio y las impurezas en las superficies de separación. Los operarios deben controlar rigurosamente la temperatura del material y del molde mediante máquinas de control de temperatura y sistemas de refrigeración, y ajustar el grosor del mango y los parámetros del proceso según las condiciones de calidad del producto. Para una vida útil prolongada demoldes de fundición a presiónLos trabajadores deben limpiar regularmente las superficies de las cavidades, las ranuras de escape y los tanques de rebose con pistolas de aire o varillas de cobre en lugar de herramientas duras para evitar rayones en las cavidades. La limpieza regular del molde con agentes lubricantes profesionales elimina los compuestos corrosivos, previene el opacamiento de la superficie y garantiza una calidad de fundición estable. Además, es necesario fijar los componentes del molde, verificar los límites del deslizador y registrar la calidad del producto regularmente, logrando un ciclo de vida completo científico.molde de fundición a presiónmantenimiento y maximización de la eficiencia de la producción.
    Lee mas
  • Plan de producción de molde frío
    2020-02-16

    Plan de producción de molde frío

    1. Estándares básicos de operación para el arranque de moldes en frío Con el molde en estado de frío, aplicar más aceite y menos pulverización. Cuando la temperatura del molde alcance los requisitos técnicos, proceder con la pulverización normal. Luego, abrir gradualmente los dos bloques y la presurización, y continuar según el proceso de producción normal. 2.Proceso de depuración de preproducción a baja presión Para la producción a baja presión con el molde sin precalentar, los parámetros de producción en la máquina deben reducirse o cerrarse a cero (recuerde: no activar la inyección rápida para evitar que el molde se desplace o se pegue). En cada producción de un molde, aplicar aceite o pasta desmoldante para evitar el fenómeno de adherencia del material en el molde frío (es preferible que la temperatura del aluminio alcance más de 680℃, para que la temperatura del molde aumente más rápido). En la producción a baja presión de unos 30 moldes, con el dispositivo de escape y la inyección, cerrar la válvula de escape a tiempo en cada molde; al mismo tiempo, observar el funcionamiento normal de las piezas móviles y luego depurar los parámetros de producción de la máquina hasta obtener productos calificados y la extracción de los productos terminados. En la producción de fundición a presión, si se detecta que la entrada y las piezas fundidas presentan adherencia de aluminio causada por el impacto. Si hay material desplazado, debe limpiarse a tiempo; de lo contrario, cuanto más fuerte sea la presión,más difícil será de limpiar. 3. Estándares de inspección de producción con molde frío y cambio a producción formal Después de completar la producción de prueba a baja presión y la depuración de parámetros, realizar una inspección integral de la apariencia de la pieza fundida, la porosidad interna y el acabado superficial. Los operadores deben monitorear continuamente los cambios de temperatura del molde y mantener el recubrimiento del agente desmoldante uniforme y moderado para evitar defectos por lubricación insuficiente o residuos de gas de aceite. Cuando la temperatura del molde sea estable dentro del rango de producción estándar, no aparezcan defectos anormales como adherencia de aluminio, rebabas o tirones en 50 piezas fundidas calificadas consecutivas, y todas las piezas móviles mecánicas funcionen sin problemas sin vibraciones ni bloqueos, la línea de producción puede cambiarse oficialmente al modo de producción en masa de alta eficiencia normal.
    Lee mas
  • El plan de producción de precalentamiento correcto del molde.
    2021-02-09

    El plan de producción de precalentamiento correcto del molde.

    El plan de producción de precalentamiento correcto del molde. 1.Si El molde de fundición a presión debe precalitarse antes de la producción, la Agua de enfriamiento del molde. deberá estar temporalmente cerrado, y luego el volumen de agua ser ajustado gradualmente de acuerdo con el molde Temperatura. Cuando Precalentamiento del molde, tenga cuidado de no hacer el sobrecalentamiento local del molde (Dark fenómeno rojo), en caso de que el molde recocido. 2.Cuando Precalentamiento del molde, está prohibido usar dos bloques inyección o presurizado inyection.it debe calentarse de manera efectiva sin dañar el molde de acuerdo con los requisitos de diseño del molde para esos Con tubos termostáticos, use un controlador de temperatura de moho para la conservación de calor y calefacción. Siif No hay tubos termostáticos, se puede usar gas para aumentar la temperatura. Cuando calefacción, it debería hacerse suavemente, de manera uniforme y lenta para que el aumento de temperatura del núcleo y el asiento del núcleo se puedan sincronizar con la expansión cuando La temperatura del molde se preceja a aproximadamente 220 °, ejecuta cada parte móvil para evitar que el funcionamiento normal se vea afectado por el fenómeno de la mordida hermética debido a la expansión térmica. Produciendo alrededor de 10 moldes a baja presión, los parámetros de producción de alta presión se ajustaron y se extrajeron productos calificados. En La etapa temprana de la producción de fundición de troquel, se encontró que la parte del sprue y la parte de fundición del producto terminado tuvieron el fenómeno del tirón pegajoso de aluminio causado por Impact.if Hay material en marcha, debería Se limpie en el tiempo, de lo contrario, más apretado la presión, más difícil de limpiar.
    Lee mas
  • Manual de uso y mantenimiento del molde
    2021-02-02

    Manual de uso y mantenimiento del molde

    Manual de uso y mantenimiento del molde Después de la aceptación de la molde, con el fin de hacer que el moho mantenga el mejor estado de desempeño y prolonga la vida útil del servicio, para garantizar la producción normal y la calidad del producto, para reducir el costo de producción en la medida de lo posible, cuando Se utiliza el molde, siga los siguientes elementos para el mantenimiento necesario y el mantenimiento. Especificación de la producción de moldes Requisitos de inspección e instalación antes de la producción de moldes.Antes de comenzar a trabajar, debe usar equipo de protección, como casco, ropa de trabajo y protección de mano de obra Zapatos. usando manga corta Camisas, pantalones cortos y zapatillas está estrictamente prohibido. Antes de la instalación del molde, en primer lugar para confirmar las especificaciones de la máquina de fundición de la matriz y los requisitos de diseño de molde para El matriz debe tener un conocimiento profundo de la estructura del molde, incluyendo: cheque si El molde tiene tirar de núcleo (dinámico tirar de núcleo de molde, tirar el núcleo de molde estático, tirón de barra oblicua y núcleo hidráulico Tirar). Si Es necesario instalar el reinicio previo Barra de tirón o resorte fuerte del eyector RODE. cheque si El tamaño de la combinación de la manga delantera, la brida y la copa de fusión es consistente. Confirme si es el centro Sprue. Compruebe la posición de la barra superior sin interferencia y eyección Equilibrio. Reemplace el punzón de la taza fundida de acuerdo con la condición del molde y ajuste el mecanismo de elevación de la inyección cuando necesario. Verifique nuevamente el perno de sujeción del molde al exterior y confirme que no hay fenómeno de aflojamiento, el molde se puede instalar en la máquina para asegurar una instalación confiable del molde Compruebe la máquina de fundición de troquel y la plantilla de mudanza de moldes y el montaje de la plantilla estática Superficie: Ningún cuerpo extraño, sin altura PUNTOS. Molde en la máquina de fundición a presión, a la derecha después apretar-up La platina e instalación es firme, y luego al modo inactivo del molde, verifique si Molde abriendo y cierre suavemente y observe que cada movimiento de la pieza es flexible, ya sea Hay un fenómeno anormal, la carrera de expulsión, el horario abierto está en su lugar, se ajusta al perfil en el tiempo de cierre, los tornillos de unión de estrechamente están estrechamente ajustados, el agua, el aceite estaba claro. Compruebe la ejecución de las partes deslizantes en el Molde como el poste de la guía, la manga de guía, el dedal, la expulsión de la barra de empuje y otras partes móviles (bit) debería se debe observar en cualquier momento, inspección regular, exfoliar oportunamente y agregar grasa lubricante, con el fin de garantizar el funcionamiento normal y flexible de estos Piezas deslizantes, para prevenir mordiendo apretado Muerto. Ajuste el cierre de la matriz, la presión de eyección y la distancia e...
    Lee mas
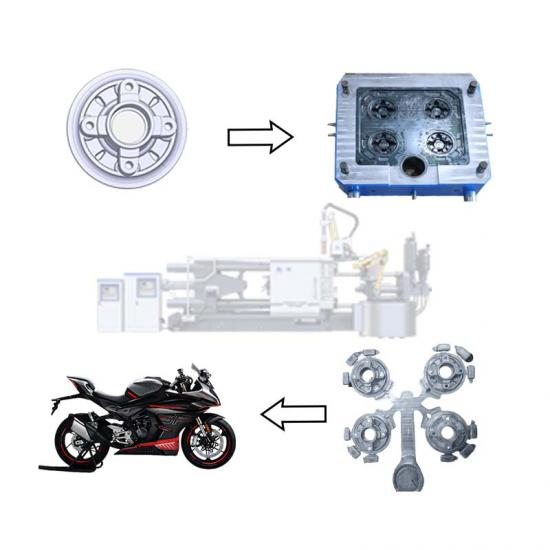
  • Peligros de impureza de fundición a presión partes fundición a presión por fundición a presión máquina
    2021-01-26

    Peligros de impureza de fundición a presión partes fundición a presión por fundición a presión máquina

    1. Hará la estructura de la aleación en el Morir la fundición discontinua ; 2. Reducir la estanqueidad del aire de la pieza de trabajo; 3. Los castigos de matriz se cortan fácilmente; 4. reducir la fuerza y la plasticidad de fundición ; 5. Las piezas de fundición son propensas a grietas; 6. La dificultad del procesamiento posterior aumenta; 7. La tasa de desguace de las fundiciones de matriz ha aumentado; 8. Impurezas nocivas No se puede Pasar por la protección ambiental
    Lee mas
primera página 21 22 23 24 25 26 27 28 29 30 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto