solicitar presupuesto
Language : español

español

  • Principios básicos de la fundición a presión
    2021-07-06

    Principios básicos de la fundición a presión

    1. Considere la presión de inyección: inyección multietapa con diferentes funciones. Existen cuatro etapas para la presión de inyección:Presión rápida, llenado, presurización y mantenimiento de la presión, cada uno con funciones distintas. En la fase inicial, el pistón empuja el metal fundido hacia la cavidad a una velocidad relativamente baja hasta que la cavidad se llena por completo. Etapa de mantenimiento de la presión:El punzón de inyección transmite la presión a la cavidad a través del material residual solidificado y el metal en la unión. Esto permite que el metal solidificado cristalice bajo presión, produciendo piezas fundidas con una estructura interna densa. La duración del mantenimiento de la presión depende principalmente de las propiedades de la aleación de fundición, el espesor de la pared de la pieza fundida, el sistema de alimentación y otras condiciones de trabajo. Etapa de enfriamiento:La etapa de enfriamiento abarca el tiempo que transcurre desde el final del mantenimiento de la presión hasta que la pieza fundida es expulsada en el ciclo de fundición a presión. Tiempo de llenado:Ajuste el tiempo de llenado de la fundición a presión según la geometría del producto y la variación del espesor de la pared. 2. Parámetros críticos del proceso de fundición a presión que afectan la calidad de la fundición. Diversos parámetros influyen notablemente en la calidad final de la fundición: Tiempo de residencia de la aleación fundida dentro de la camisa de inyección. Velocidad del golpe o aceleración del golpe al comienzo de la primera fase de disparo. Punto de transición de la primera a la segunda fase de inyección (desplazamiento para cada etapa de inyección) Tiempo de aceleración del punzón y tiempo de llenado durante la fase de llenado del molde (segunda inyección). Aumente la presión y el tiempo de aumento para el metal fundido dentro de la cavidad después de completar el llenado. Tiempo de solidificación de las piezas fundidas dentro de la cavidad del molde Las especificaciones del proceso de fundición a presión de núcleo derivado incluyen:velocidad de inyección lenta, velocidad de alta velocidad (llenado del molde), posición del interruptor de velocidad, presión de refuerzo y tiempo de enfriamiento. Velocidad de inyección lenta:La velocidad de inyección lenta debe controlarse adecuadamente para evitar la turbulencia de la aleación fundida dentro de la camisa de inyección y una caída excesiva de la temperatura del metal fundido. El avanzado control de baja velocidad de 9 etapas se utiliza ampliamente en la actualidad. Este sistema simula un movimiento uniformemente acelerado y minimiza la acumulación de gas dentro de la cámara de inyección. Velocidad de alta velocidad (velocidad secundaria):También conocida como velocidad secundaria, se refiere a la velocidad del punzón durante el llenado del molde. Un control adecuado garantiza un flujo óptimo de metal atomizado en la entrada durante el llenado de la cavidad. Los valores de referencia...
    Lee mas
  • Bengbu LongHua lanza una máquina de fundición a presión de alta eficiencia y ahorro de energía, capacitando a los fabricantes globales con una reducción significativa de costos y una mejora de la calidad
    2021-06-25

    Bengbu LongHua lanza una máquina de fundición a presión de alta eficiencia y ahorro de energía, capacitando a los fabricantes globales con una reducción significativa de costos y una mejora de la calidad

    BENGBU, China – 1 de septiembre de 2026Bengbu LongHua Die Casting Machine Co., Ltd., empresa nacional de alta tecnología y referente en la industria china de fundición a presión inteligente, ha presentado su máquina de fundición a presión inteligente, de alta velocidad, alta precisión y bajo consumo energético, desarrollada en colaboración con los Institutos de Ciencias Físicas de Hefei de la Academia China de Ciencias, este equipo patentado ofrece mejoras integrales en ahorro energético, eficiencia de producción, tasa de calidad del producto y vida útil, proporcionando soluciones de fabricación inteligentes y altamente rentables para las empresas de fundición a presión a nivel mundial. El proyecto insignia de fundición a presión de ahorro de energía de LongHua se lanzó oficialmente en la 3.ª Conferencia de Desarrollo de la Industria de Sensores Inteligentes MEMS de China en noviembre de 2019, con el apoyo de los gobiernos provinciales de Anhui y municipales de Bengbu. Catalogado como uno de los cuatro proyectos de fabricación de alta gama principales de Bengbu, el equipo cuenta con9 patentes nacionales de invención, 33 patentes de modelos de utilidad, 2 certificaciones de productos de alta tecnología, 1 certificado provincial de producto nuevo de Anhui y 4 derechos de autor de software., siendo titulares de derechos de propiedad intelectual completamente independientes. En un contexto de creciente consumo energético industrial y aumento de los costes de producción a nivel mundial, la máquina de fundición a presión de nueva generación de LongHua resuelve los principales problemas de los equipos de fundición tradicionales con ocho ventajas competitivas clave, logrando una reducción integral de costes y una mejora de la eficiencia para los fabricantes. En términos deahorro energético y reducción de costesEn comparación con las máquinas de fundición a presión convencionales de la misma tonelaje de otras marcas nacionales, el equipo LongHua logra unTasa de ahorro de energía del 50% al 80%.Basándose en una producción continua las 24 horas del día, 30 días al mes, se ahorran 10.800 kWh de electricidad al mes, lo que equivale a un ahorro anual en costes de electricidad de 129.600 CNY, reduciendo considerablemente los gastos operativos diarios de las empresas. El equipo cuenta con una innovadoraTecnología de reducción de la temperatura del aceite hidráulico, reduciendo la temperatura del aceite de funcionamiento en unos 8 °C durante la producción. Esta optimización prolonga la vida útil de los componentes principales, incluidas las válvulas hidráulicas, las bombas, las placas de válvulas, el aceite hidráulico, los moldes, las cámaras de inyección y los cabezales de émbolo.40%y reduce los costes generales de producción en aproximadamente un 40% en comparación con productos similares. En términos de calidad de producción, el sistema hidráulico de ahorro de energía de circuito cerrado completo logra un control ultra preciso de la presión y el flujo del sist...
    Lee mas
  • ¿Conoce el ciclo de los moldes de fundición a presión?
    2021-06-18

    ¿Conoce el ciclo de los moldes de fundición a presión?

    Fundición de metal a presiónEs una tecnología avanzada que requiere poco o ningún corte. Se caracteriza por su alta eficiencia de consumo, ahorro de materiales, reducción de costos, excelente rendimiento de fundición y alta precisión. Su uso está muy extendido. El mayor mercado para las piezas fundidas mediante fundición a presión es la industria automotriz. A medida que la humanidad presta mayor atención al desarrollo sostenible y la protección del medio ambiente, la reducción de peso en los automóviles se presenta como la mejor manera de lograr alta eficiencia, seguridad, ahorro de energía, confort térmico y protección ambiental. El uso de aleación de aluminio en lugar del acero tradicional para la fabricación de automóviles puede reducir el peso total del vehículo en aproximadamente un 30%. Esto se debe a que el molde de fundición a presión utiliza metal fundido a 400~1600℃ bajo alta presión (30~150MPa). Durante el proceso de moldeo, el molde se calienta y enfría periódicamente, y sufre abrasión y corrosión por el metal caliente proyectado a alta velocidad. Los materiales para moldes requieren alta resistencia a la fatiga térmica, conductividad térmica, buena resistencia al desgaste y a la corrosión, y propiedades mecánicas a altas temperaturas. Aún resulta difícil satisfacer las crecientes exigencias de rendimiento únicamente mediante la aplicación de materiales para moldes. Es necesario aplicar diversas tecnologías de tratamiento superficial a los moldes de fundición a presión para lograr alta eficiencia, alta precisión y larga vida útil. Molde de fundición a presiónMétodo de falla: Cuando el molde de fundición a presión entra en contacto con metal líquido a alta temperatura, no solo se somete a un calentamiento prolongado, sino que la temperatura alcanzada es superior a la de los moldes de forja. La temperatura de fundición de metales no ferrosos oscila entre 300 y 800 °C, mientras que la de metales ferrosos supera los 1000 °C. Además, recibe una presión muy alta de 30 a 150 MPa y sufre desgaste y corrosión debido a los ciclos repetidos de calentamiento y enfriamiento, así como a la abrasión a alta velocidad del metal líquido.
    Lee mas
  • Las ventas de vehículos de nueva energía aumentan drásticamente y las aleaciones de aluminio marcan el comienzo de nuevas oportunidades
    2021-06-01

    Las ventas de vehículos de nueva energía aumentan drásticamente y las aleaciones de aluminio marcan el comienzo de nuevas oportunidades

    El rápido desarrollo de la industria de vehículos de nueva energía ha creado enormes oportunidades de mercado para laMáquina de fundición a presión de aluminiosector, impulsando la mejora continua y la innovación a nivel globalequipos de fundición a presiónAunque la tecnología de vehículos de nueva energía aún está en evolución, sus ventajas fundamentales en ahorro de energía, reducción de emisiones y protección del medio ambiente garantizan un crecimiento industrial a largo plazo, aportando un impulso de desarrollo sin precedentes a la industria.maquinaria de fundición a presiónindustria manufacturera. Impulsado por las políticas nacionales de conservación de energía y los subsidios financieros, el mercado de vehículos de nueva energía ha experimentado un crecimiento explosivo. Los datos de la industria muestran que las ventas de vehículos de nueva energía superaron los 1,03 millones de unidades antes de noviembre de 2018, con un aumento interanual del 68%, lo que marca el despegue oficial del mercado automotriz nacional de nueva energía. Esta tendencia en auge impulsa enormemente la demanda del mercado de vehículos de alto rendimiento.Máquina de fundición a presión de aluminio, ya que la aleación de aluminio se ha convertido en el material ligero fundamental para los vehículos de nueva energía. La aleación de aluminio se caracteriza por su baja densidad, peso ligero, excelente resistencia a la corrosión, alta plasticidad y resistencia estable, satisfaciendo perfectamente las necesidades de fabricación ligera de los vehículos de nueva energía. Se aplica ampliamente en carrocerías, piezas de motor, chasis, suspensiones, cubos de rueda, intercambiadores de calor y componentes de baterías. Con la expansión de los escenarios de aplicación de la aleación de aluminio, la demanda del mercado de precisiónequipos de fundición a presióncontinúa en aumento. Sin embargo, el procesamiento de aleaciones de aluminio presenta desafíos técnicos en comparación con el procesamiento tradicional del acero. Las técnicas de procesamiento complejas aumentan las dificultades de producción, y un procesamiento de fundición deficiente afectará la seguridad y la estabilidad del vehículo. Como profesionalmaquinaria de fundición a presiónEl fabricante Longhua se centra en optimizar la tecnología de fundición a presión de aluminio y el rendimiento de los equipos. Proporciona alta precisión y estabilidad.Máquina de fundición a presión de aluminioSoluciones para la producción de vehículos ligeros, que ayudan a la industria de vehículos de nuevas energías a lograr un desarrollo sostenible y de alta calidad.
    Lee mas
  •  EID Mubarak a todos los amigos musulmanes!
    2021-05-14

    EID Mubarak a todos los amigos musulmanes!

    EID Mubarak a todos los amigos musulmanes! عيد سعيد عيد مبارك السلام عليكم ورحمة الله وبركاته, تقبل الله صيامكم واعمال الصالحين و عيد سعيد وعمر بالخير وكل عام وانتم والاسرة الكريمة بخير 开斋节吉庆! 恭 祝 各位 各位! 家庭! 万事顺遂! 万事顺遂!
    Lee mas
  •  BENGBU Longhua felicita calurosamente la exitosa apertura de los 2021 China (Anhui) Ciencia y tecnología Innovación Transformación de logros ¡Feria!
    2021-05-06

    BENGBU Longhua felicita calurosamente la exitosa apertura de los 2021 China (Anhui) Ciencia y tecnología Innovación Transformación de logros ¡Feria!

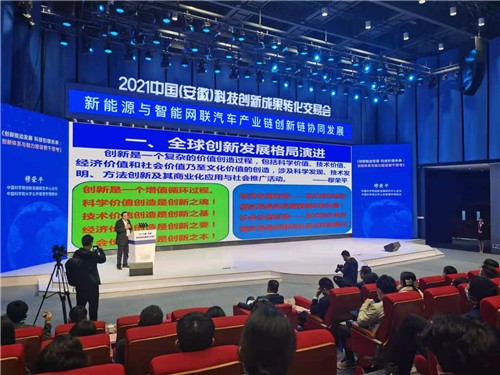
    En la mañana del 26 de abril, la ceremonia de apertura de los 2021 China (Anhui) Feria de transformación de logros de la innovación tecnológica se llevó a cabo en el Anhui Innovación Hall. Zhang Qingli, Vicepresidente del Comité Nacional de los Chinos People's Conferencia de consultoría política, entregó un discurso y anunció la apertura de la feria Con el tema de "Consolidando La Fundación de la Innovación y la aceleración de la transformación de los logros científicos y tecnológicos", esta sesión de la Feria de Ciencia y Tecnología está CO-Patrocinado por el Ministerio de Ciencia y Tecnología de China, la Academia China de Ciencias, y el Anhui Provincial People's Gobierno. Li Jinbin, Secretaria de los Anhui Comité de Partes Provinciales y Director del Comité Permanente del Provincial People's Congreso, entregó un discurso. A Li Jinbin, Secretaria de los Anhui Comité de Partes Provinciales y Director del Comité Permanente del Provincial People's Congreso, entregó un discurso. Dijo eso Anhui provincia debería Implementar el "Nacional Política" de la innovación, creando tanto un pico tecnológico como una meseta tecnológica. "Con hefei como el núcleo, wuhu y bengbu Como las dos alas, y otras ciudades como puntos principales, aceleraremos la construcción de The'five one '. La actualizada Versión de la plataforma de innovación principal y las sub-plataformas de'One Ciudad, One Centre ' Forma una matriz de innovación provincial que ofrece cada persona Fortalezas y benignas. " Wang Qingxian, gobernador de Anhui Provincia, presidió la ceremonia de apertura de China (Anhui) Ciencia Feria. A Xu Nanping, viceministro de ciencia y tecnología, entregó un discurso. Xu Nanping, viceministro del Ministerio de Ciencia y Tecnología, dijo en su Discurso que China (Anhui) La Feria de Ciencia y Tecnología permitirá más "Flores" de ciencia y tecnología para producir "Frutas" de la industria, y proporciona apoyo estratégico sólido para servir y aumentar la alta calidad Desarrollo de Anhui y todo país. Zhang Tao, vicepresidente de la Academia China de Ciencias, entregó un discurso. en su discurso, zhang Tao, vicepresidente de la Academia China de Ciencias, dijo que en este período de sesiones de la Feria de Ciencias, la Academia China de Ciencias se liberará más que 100 proyectos de logros, mostrar más que 70 artículos, y libera 5 proyectos. "Espero que ambas partes tomen esta feria como una oportunidad. , Acoplando activamente, y expandiendo constantemente el alcance y la profundidad de la cooperación. Más enfoque en el diseño y las necesidades de las principales industrias en Anhui Provincia, Promover activamente la transformación de Resultados de investigación científica de alta calidad de la Academia China de Ciencias, forman nuevas tecnologías, crear nuevas capacidades de producción, crear nuevos formatos de negocio e impulsar el rápido desarrollo de las industrias locales a Lograr beneficios mutuos y Win-Win Resultados. " Li Jinbin, Secretaria de los Anhui Comité...
    Lee mas
  • Sobre el tratamiento del amarillamiento y ennegrecimiento de productos de aleación de aluminio (descarga de Internet)
    April 14,2021.

    Sobre el tratamiento del amarillamiento y ennegrecimiento de productos de aleación de aluminio (descarga de Internet)

    Todo el tiempo, el fundición a presión de aleación de aluminio la limpieza es siempre un problema difícil. La práctica de muchas empresas es, después del mecanizado, no realizar una limpieza exhaustiva, simplemente usar agua para enjuagar, luego secar con aire, o incluso dejar secar al aire natural, y luego apilar en el almacén durante unos meses. De repente, un día necesitan salir del almacén, solo para encontrar que la pieza de trabajo tiene manchas de moho, está mohosa, negra o amarilla. En este momento, le sugerimos: con un agente de limpieza para manchas de moho en aluminio fundido a presión, limpie de manera oportuna y exhaustiva, incluyendo el aceite de la superficie de la pieza de trabajo y los puntos de oxidación leve (el punto de moho es todavía muy pequeño, si no se mira con cuidado, el ojo desnudo no puede verlo realmente). después de la limpieza, realice inmediatamente un tratamiento antioxidante. Cabe señalar que actualmente el ácido crómico ha sido prohibido, el uso de pasivante libre de cromo y cianógeno para cumplir con los requisitos ambientales. Después del secado antioxidante, la pieza de trabajo debe colocarse en un lugar seco y ventilado e inspeccionarse regularmente. Tiempo de reemplazo Pieza de trabajo vulnerable según la deformación, fractura, irregularidad o sonido anormal de falla en la producción del molde, por favor reemplace en cualquier momento Si se daña durante el montaje o la producción, por favor reemplace la pieza de trabajo requerida en cualquier momento. Pieza de trabajo frágil Artículo Tiempo de reemplazo Observación Varilla de expulsión An cualquier momento Deformación, fractura, pelusa, sonido anormal Pasador de fundición En cualquier momento Deformación, fractura Inserto de forma irregular En cualquier momento Deformación, fractura Anillo de sellado En cualquier momento Fugas, roturas, fecha de caducidad Tubo de goma En cualquier momento Fugas, roturas, fecha de caducidad
    Lee mas
  • Sobre el procesamiento de material sobrante y la adherencia del molde en la superficie de partición del molde
    April 14,2021.

    Sobre el procesamiento de material sobrante y la adherencia del molde en la superficie de partición del molde

    El molde está compuesto demolde en movimientoymolde fijo. La superficie de separación se refiere a la parte que puede entrar en contacto cuando las dos partes están cerradas. Según los requisitos de producción del molde, la superficie de separación del núcleo del molde móvil y fijo debe ser entre 0,15 y 0,35 mm más alta que la superficie de separación del marco del molde para evitar que los materiales salgan disparados de la superficie de separación. 1. Generalmente, se trata más de problemas de la máquina que de la superficie de separación del nuevo molde de gran área y de partes locales del problema de material volador. a. La fuerza de sujeción es pequeña y no queda bloqueada en su lugar. (Vuelva a abrir el seguro varias veces para comprobar la fuerza de bloqueo). b. ¿La presión de sobrealimentación es demasiado alta? ¿El trayecto es demasiado corto? c. Si el tiempo de retención es demasiado corto. d. ¿Hace demasiado calor? (posición normal 660°~ 680°) e. Compruebe la máquina de fundición a presión para detectar desgaste del núcleo curvo (brazo curvo) o del casquillo. ¿La separación es demasiado grande? f. Si la pared de la máquina está equilibrada 2. El molde también tendrá problemas. a. El molde no está en su lugar. (Aplique polvo rojo a la superficie de separación lisa y fácil de verificar del núcleo del molde móvil, y (generalmente aplíquelo a la superficie de separación del núcleo del molde) después del bloqueo del molde, verifique si los rastros de polvo rojo de la superficie del material de separación no aplicado alcanzan los requisitos de producción del 95% o más. b. La ubicación del escape del núcleo del troquel es más pequeña, más corta o más profunda (-0,15 mm o más), lo que facilita su vuelo. 3. Producción en masa (más de 25.000 veces) de material desprendido de la superficie de separación del molde (molde viejo). a.Compruebe si la posición del material proyectado en la superficie de separación está colapsada, si la ranura de escape es demasiado profunda o si hay materias extrañas, como escoria de aluminio que no se ha limpiado, de modo que el molde no pueda cerrarse correctamente y producir material proyectado. b. Compruebe si la altura del marco del molde (marco del molde) y la superficie de separación del núcleo del molde están en el lugar correcto. El proceso normal de cierre de la matriz consiste en que las superficies de separación superior e inferior del núcleo de la matriz se encuentran entre sí, y las superficies de separación superior e inferior del marco de la matriz tienen una separación de 0,3 a 0,7 mm. La deformación del molde en productos de producción a largo plazo, la caja del molde alrededor del borde de la superficie de separación superior e inferior golpea o se adhiere claramente a cuerpos extraños, de modo que la superficie de separación superior e inferior del núcleo del molde no puede tocarse, no puede coincidir con la posición efectiva, lo que da como resultado un espacio con un borde desprendido, un fenómeno...
    Lee mas
primera página 21 22 23 24 25 26 27 28 29 30 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto