solicitar presupuesto
Language : español

español

  • Caso de aplicación | inversor utilizado en la reconstrucción de ahorro de energía de la máquina de fundición a presión
    February 16,2022.

    Caso de aplicación | inversor utilizado en la reconstrucción de ahorro de energía de la máquina de fundición a presión

    01. Breve introducción a la industria de la fundición a presión En la actualidad, la gran mayoría de las máquinas de fundición a presión son máquinas de fundición a presión con transmisión hidráulica, cuya potencia es suministrada por una bomba de aceite accionada por motor. En el proceso de cambio de ciclo de fundición a presión, la máquina de fundición a presión en diferentes procesos necesita diferentes caudales y presiones, por lo que debe depender de válvulas de caudal y de presión para ajustar los diferentes caudales y presiones requeridos por los diferentes procesos. Y cuando el cambio de carga es relativamente grande, debido a que la potencia de salida de la bomba cuantitativa no se puede ajustar, el exceso de energía solo se puede consumir en el deflector, fugas de aceite, aumento de la temperatura del aceite, lo que también agrava el desgaste de varias válvulas y causa alta temperatura del aceite, ruido excesivo del motor y acortamiento de la vida útil mecánica, entre otros fenómenos. Y normalmente, en el diseño, la capacidad del motor es mucho mayor que la necesidad real, lo que genera un fenómeno de "motor de gran potencia", resultando en un gran desperdicio de energía eléctrica. Por lo tanto, es de gran importancia promover la aplicación de convertidores de frecuencia en máquinas de fundición a presión para reducir el desperdicio de energía. 02. Descripción general del principio de funcionamiento del sistema hidráulico de la máquina de fundición a presión (1) Descripción general del principio de funcionamiento de la máquina de fundición a presión La máquina de inyección hidráulica es un tipo de equipo típico de servicio periódico, en un ciclo de trabajo completo (procesos) se puede dividir aproximadamente en varias etapas de sujeción, para la inyección, disparo, extracción del núcleo, modo de apertura, dedal, enfriamiento, acumulador, etc., cada etapa es a través de la bomba de aceite que bombea el aceite hidráulico hacia cada mecanismo de transmisión de accionamiento de cilindro a través de una serie de acciones, Cada etapa requiere presiones y caudales diferentes. Para el sistema hidráulico, cada etapa requiere presión, caudal diferente, y la potencia del motor de la bomba de aceite se basa en la asignación de carga máxima en el proceso de operación, y la máquina de fundición a presión de un ciclo de trabajo, solo la carga de trabajo de la etapa de sujeción de alta presión y luego de la etapa de inyección es mayor, las otras etapas de trabajo generalmente son pequeñas, durante el proceso de enfriamiento la carga es casi cero. Para el motor de la bomba de aceite, el proceso de la máquina de fundición a presión es impulsado por cambios en el estado de carga, bomba cuantitativa en el sistema hidráulico, el motor de la bomba de aceite a velocidad constante para proporcionar un flujo constante, y el tamaño requerido de presión y flujo de trabajo depende de la válvula proporcional de presión y la válvula proporcional de flujo para regula...
    Lee mas
  • Aplicación de la tecnología de fundición a alta presión y nueva tecnología de la máquina de fundición a presión
    February 6,2022.

    Aplicación de la tecnología de fundición a alta presión y nueva tecnología de la máquina de fundición a presión

    La esencia de la fundición a presión (o fundición a presión, para abreviar) es un método que hace que el metal líquido o semilíquido llene la cavidad del molde de fundición a presión a alta velocidad y bajo alta presión, y que se forme y solidifique bajo presión para obtener la pieza fundida. 1. Proceso de fundición a alta presión 1.1 Disposición del plano de fundición a alta presión Actualmente, la isla de fundición a presión general considerará la siguiente configuración: la máquina de fundición a presión con vacío, el horno de conservación de calor está equipado con un sistema de fundición cuantitativa, el producto se fabrica con un sistema de pulverización, se acorta el tiempo de pulverización, el robot toma las piezas, la bolsa de escoria, el corte de códigos y otros trabajos, el corte final al sistema de compuerta; la isla de fundición a presión también se puede actualizar para la limpieza automatizada en condiciones de alto volumen. 1.2Aplicación deSoftware de simulación CAE El análisis CAE se utiliza cada vez más en la industria de la fundición a presión, representado por software como PROCAST, MAGMA, flow-3D, etc. Según los resultados del cálculo del flujo de llenado y la distribución de velocidad, la simulación puede predecir con precisión defectos como aglomeraciones, inclusiones y llenado deficiente, lo que mejora considerablemente el rendimiento y reduce significativamente los costos. Es una herramienta muy útil para diseñar de forma rápida y científica todo el sistema de fundición (compuerta, bebedero y tanque de rebose, etc.) para la fundición a presión. Optimiza los parámetros del proceso de fundición, reduce el número de pruebas de molde, disminuye los costos de fundición y mejora la calidad del producto. El software CAE se utilizó para el análisis general de los informes de llenado, solidificación, distribución de porosidad y distribución de velocidad (como se muestra en la Figura 2). 1.3Aplicación defundición a presión al vacío Con el suministro continuo de requisitos de calidad de producto, el uso del vacío para resolver el problema del llenado y la hermeticidad de las piezas fundidas se ha desarrollado bien, y la válvula de vacío es de uso general, la válvula de vacío más común tiene las siguientes dos estructuras. La Figura 3 es el diagrama esquemático de la válvula de vacío. Como en el proceso de fundición a presión ordinario, después de que el agua de aluminio entra en la cámara, comienza la vacíoización. Luego, cuando la máquina de fundición a presión arranca a alta velocidad, la energía cinética del agua de aluminio entra en contacto con la placa de resorte de la válvula de vacío. Cuando se utiliza una válvula de vacío mecánica, generalmente se cierra durante el precalentamiento del molde. Una vez completado el precalentamiento, la válvula de vacío se puede utilizar solo cuando se inicia la alta velocidad y la presurización. La válvula de vacío mecánica tiene las ventajas de un uso simple, pero la precisión de procesamie...
    Lee mas
  • Formas de mejorar la vida útil de la fundición a presión
    2022-01-18

    Formas de mejorar la vida útil de la fundición a presión

    Molde de fundición a presiónes el equipo central de la producción de fundición a presión, y su vida útil afecta directamente la calidad del producto, la eficiencia de la producción y el costo de la empresa. La durabilidad demolde de fundición a presiónDepende principalmente de cuatro factores clave: selección de acero para matrices de alta calidad, diseño científico del molde, tecnología de procesamiento optimizada y operación y mantenimiento estandarizados. El material de acero para matrices de alta calidad es la base de una larga vida útil del molde. La pureza, uniformidad y baja impureza del acero para matrices determinan rendimientos críticos que incluyen plasticidad, tenacidad, conductividad térmica, límite elástico a alta temperatura y resistencia al retroceso de llama. Los materiales con excelente resistencia a altas temperaturas y resistencia a la fluencia previenen eficazmente la generación de grietas, mientras que la alta tenacidad ralentiza la propagación de grietas. El bajo coeficiente de expansión térmica y la alta conductividad térmica reducen la tensión térmica y la deformación térmica, mejorando en gran medida la estabilidad demolde de fundición a presión. Razonablediseño de moldesDesempeña un papel fundamental en la prolongación de la vida útil del molde. La estructura del molde debe cumplir con los requisitos de la tecnología de fundición a presión, el mecanizado y el tratamiento térmico. Un diseño optimizado del sistema de alimentación proporciona una base sólida para el diseño general del molde. Un espesor de pared suficiente garantiza la resistencia y rigidez estructural para evitar deformaciones y fisuras por concentración de tensiones a alta presión. Unos canales de refrigeración diseñados adecuadamente mantienen el molde funcionando a una temperatura constante y previenen daños térmicos. La tecnología de procesamiento optimizada y el funcionamiento y mantenimiento diarios estandarizados reducen aún más el desgaste del molde. El estricto control de todo el proceso extiende eficazmentevida útil del molde, ayudando a las empresas de fundición a presión a lograr una producción estable, eficiente y de bajo coste.
    Lee mas
  • Especificación de operación de fundición a presión
    January 6,2022.

    Especificación de operación de fundición a presión

    Máquina de fundición a presión especificación de operación 1. Preparación previa al turno 1.1 Los trabajadores de fundición a presión deben usar artículos de protección laboral según se requiera en el trabajo, incluida la ropa de trabajo, zapatos de trabajo y gorros de trabajo. Está terminantemente prohibido el uso de chalecos, pantalones cortos y sin camisa. 1.2 el trabajador de fundición a presión debe llegar al puesto con 20 minutos de anticipación para la preparación previa al trabajo, que incluye: Ver registros de cambio de turno Preparar herramientas de clase II y herramientas de inspección requeridas para la producción. Verifique la calidad del producto del último turno, este turno y otros turnos 1.3 15 minutos antes del traspaso del turno, el líder del equipo reunirá a los miembros del equipo para celebrar una reunión previa al turno, que incluirá: El jefe de turno organizará y ajustará el trabajo en servicio. El monitor transmitirá la decisión de la empresa. El monitor presenta varios problemas existentes en el tiempo de trabajo, recuerda a los empleados y presenta requisitos. 2. Verificación de la preparación de la producción 2.1 antes de la producción, debe verificarse de acuerdo con la verificación de preparación de producción, incluida la verificación del proceso: Verifique si el proceso real en el sitio es consistente con la tarjeta de proceso Ingrese y verifique el proceso sin ingresar elemento por elemento 3. Arranque de la máquina 3.1 antes de poner en marcha la máquina herramienta, el máquina de fundición a presión de aluminio La herramienta debe ser revisada exhaustivamente para asegurar que el máquina de fundición a presión la herramienta está en estado normal. 3.2 antes de poner en marcha la máquina herramienta, lubríquela manualmente 3 veces antes de ponerla en marcha. 3.3 jog para iniciar la máquina herramienta y observar el funcionamiento de la máquina herramienta. Si hay alguna anormalidad, detenga la máquina inmediatamente. 3.4 después de que se inicie la máquina herramienta, se debe abrir el agua de refrigeración para evitar que aumente la temperatura del aceite. 3.5 en caso de falla de la máquina herramienta o señal de alarma, verificar inmediatamente la causa e informar para su reparación. Queda terminantemente prohibido trabajar con máquina herramienta averiada. 4. Instalación de moldes para máquina de fundición a presión
    Lee mas
  • Problemas que se pasan por alto fácilmente en el sitio de producción de fundición a presión
    January 6,2022.

    Problemas que se pasan por alto fácilmente en el sitio de producción de fundición a presión

    Bengbu Longhua Die‑Casting Machine Co., Ltd. ha publicado una guía técnica clave sobre fallos que se pasan por alto con frecuencia durante la producción con una máquina de fundición a presión de cámara fría horizontal, ayudando a los operadores de fundición a evitar costosos tiempos de inactividad y daños prematuros en los componentes principales de los equipos de fundición a presión. Una conexión incorrecta, la desalineación y un mantenimiento diario insuficiente son los principales riesgos ocultos que acortan la vida útil de los componentes de las máquinas de fundición a presión de gran tonelaje. Muchos fallos en el taller se deben al mal ajuste de los conjuntos relacionados con la inyección; la situación es la siguiente: 1. La varilla del émbolo de inyección, la varilla de inyección y el orificio de la copa de fusión deben permanecer estrictamente coaxiales con conexiones sin holgura. 2. Los operadores deben reemplazar los bloques de amortiguación regularmente, mantener apretada la unión de la varilla extractora, asegurar que el agua de refrigeración no esté obstruida y lubricar completamente el cabezal de inyección. 3. Está prohibido el uso de varillas extractoras dobladas o cabezales de inyección y copas de fusión desalineados durante la operación. Miles de impactos de inyección repetidos comprimen gradualmente la longitud del bloque de amortiguación, creando espacios en la unión de la abrazadera dividida. La operación fuera del eje provocará una serie de defectos típicos: 1. flexión y fractura frecuentes de las varillas extractoras; 2. cabezales de inyección atascados con una vida útil corta; 3. desgaste unilateral en el cabezal de inyección; 4. copa de fusión y manguito de entrada; 5. salpicaduras de aluminio; 6. rebabas grandes en los mangos de material; 7. calidad de fundición inestable; La mayoría de los técnicos juzgan erróneamente estos síntomas como una mala calidad del cabezal de inyección. Longhua proporciona dos métodos de inspección in situ sencillos para maquinaria de fundición a presión. Los operadores pueden medir la holgura circunferencial entre la varilla de inyección y la copa de fusión después de la inyección manual, estableciendo una desviación central de 0.2 mm como límite de tolerancia. El cambio repetido entre la inyección y la posición intermedia puede detectar la desviación vertical, lo que indica una deformación de la varilla. Una vez que se produce la desalineación, las fábricas deben reemplazar las piezas dañadas, ajustar los espacios de los bloques de amortiguación dentro de 0.1 mm y realizar comprobaciones rutinarias de 24 horas en los tornillos y juntas de sujeción. Las diferentes estructuras de conexión, incluidos los conectores flotantes de herradura ampliamente utilizados en las máquinas de fundición a presión nacionales, requieren un mantenimiento diario mejorado para lograr una producción estable a largo plazo.
    Lee mas
  • Los robots industriales aportan vitalidad a la industria del automóvil
    December 30,2021.

    Los robots industriales aportan vitalidad a la industria del automóvil

    Introducción: antes de que los robots industriales aportaran vitalidad a la industria del automóvil, el ámbito de aplicación de la tecnología de robots industriales en la industria manufacturera del mundo se ha vuelto cada vez más amplio. Se ha extendido desde la industria manufacturera tradicional a otras industrias manufactureras, y luego a varias industrias no manufactureras, pero la industria automotriz sigue siendo el principal campo de aplicación de los robots industriales. Se entiende que el % de los robots industriales en los Estados Unidos se utilizan en la producción de automóviles; Utilizado en la industria automotriz en todo el mundo. Antes de que los robots industriales trajeran vitalidad a la industria automotriz, el ámbito de aplicación de la tecnología de robots industriales en la industria manufacturera se ha vuelto cada vez más amplio en el mundo. Se ha extendido de la industria manufacturera tradicional a otras industrias manufactureras y luego a varias industrias no manufactureras. Sin embargo, la industria del automóvil sigue siendo el principal campo de aplicación de los robots industriales. Se entiende que el % de los robots industriales en los Estados Unidos se utilizan en la producción de automóviles; Los robots industriales utilizados en la industria automotriz en el mundo han alcanzado el 37% del consumo total, y los robots industriales utilizados en piezas de automóviles representan alrededor del 24%. En China, la aplicación inicial del robot industrial es en la industria automotriz y de maquinaria de construcción, principalmente utilizada para rociar y soldar maquinaria automotriz y de construcción. En la actualidad, debido al atraso de la tecnología robótica y la I+D+i, los robots industriales se utilizan principalmente en la fabricación y menos en la no fabricación. Según las estadísticas, en los últimos años, más de la mitad de los robots industriales producidos por fabricantes nacionales se destinan a la industria automotriz. Se puede ver que el desarrollo de la industria del automóvil es una de las fuerzas impulsoras del crecimiento de los robots industriales en China en los últimos años. Al mismo tiempo, en el "aviso sobre la organización e implementación del desarrollo de equipos de fabricación inteligente" emitido por la Comisión Nacional de Desarrollo y Reforma, el Ministerio de Finanzas, el Ministerio de Industria y Tecnología de la Información y otros ministerios y comisiones, según el situación actual del desarrollo de equipos de fabricación inteligente en China, el "especial" se centrará en apoyar la investigación y el desarrollo de conjuntos completos de equipos inteligentes y componentes inteligentes clave necesarios en la fabricación de automóviles y otros campos. En un futuro próximo, se centrará en la promoción de la aplicación de robots industriales y componentes inteligentes clave, como la línea de producción de automatización de soldadura de automóviles robot relacionada con el automóvil, el talle...
    Lee mas
  • Ventajas comparativas del robot industrial y el manipulador de fundición a presión tradicional
    December 30,2021.

    Ventajas comparativas del robot industrial y el manipulador de fundición a presión tradicional

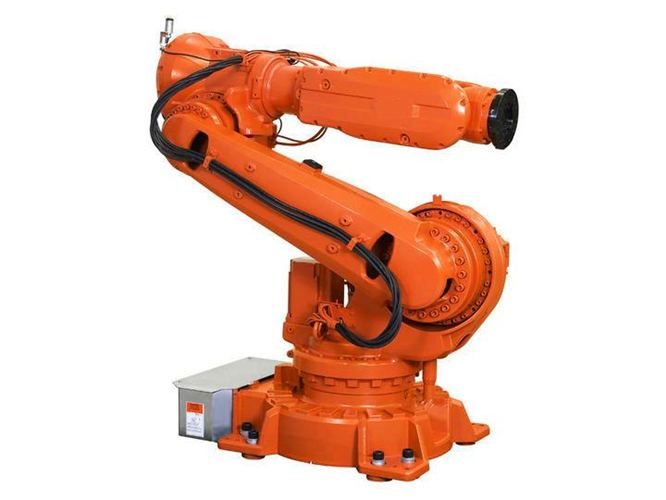
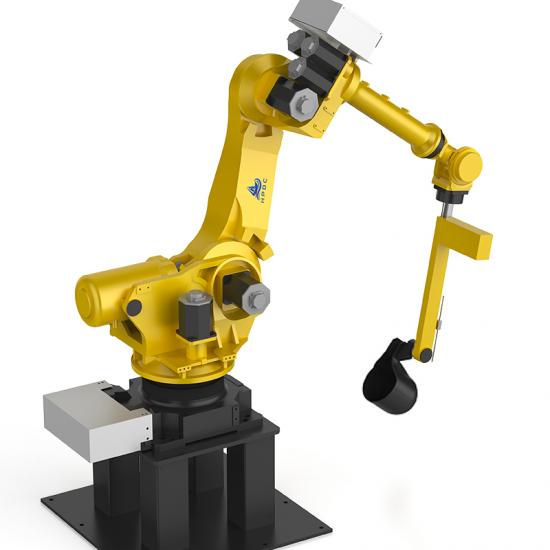
    Introducción: ahorre el agente de liberación: la cantidad de rociador de robot y agente de liberación de rociado artificial es la misma. Ahorra más de la mitad de la dosificación del desmoldeante y la posición del rociado es más precisa que la del rociador tradicional. Puede mejorar la calidad del producto. El tubo de cobre rocía, debido a la presión del aire, el tubo de cobre se cambiará después de unas horas y debe ajustarse manualmente, mientras que el robot arregla el rociado. Alta precisión y muchos programas almacenados: ¿puede el robot tener razón? Ahorro de agente antiadherente: la dosificación del rociador del robot y el agente antiadherente del rociador artificial es la misma, lo que ahorra más de la mitad de la dosis de agente antiadherente que el rociador tradicional La posición del rociado es precisa: puede mejorar la calidad de los productos. El tubo de cobre rocía, debido a la presión del aire, el tubo de cobre se cambiará después de unas horas y debe ajustarse manualmente. Programa de almacenamiento: el robot puede almacenar más de 99 programas de pulverización para diferentes moldes, escribir programas y luego ajustarlos para su uso. Esperanza de vida: después de 4 años de pulverizadores convencionales, hay muchos problemas, como el desgaste de la guía y el deslizamiento, y el robot vivirá más de 8 años con un funcionamiento adecuado. La flexibilidad del robot es alta: el rociador tradicional solo puede rociar, y cuando el robot cambia el accesorio, también se puede usar para recolectar u otros fines. Los cambios de programa son simples: el robot tiene un programador portátil para una fácil operación. La tasa de averías es baja: el pulverizador tradicional se reparará varias veces de media, pero el robot difícilmente fallará en el correcto funcionamiento.
    Lee mas
  • Felicitaciones a nuestra empresa por obtener el certificado de unidad directora permanente de la Cámara de Comercio de Importación y Exportación de Anhui
    2021-12-29

    Felicitaciones a nuestra empresa por obtener el certificado de unidad directora permanente de la Cámara de Comercio de Importación y Exportación de Anhui

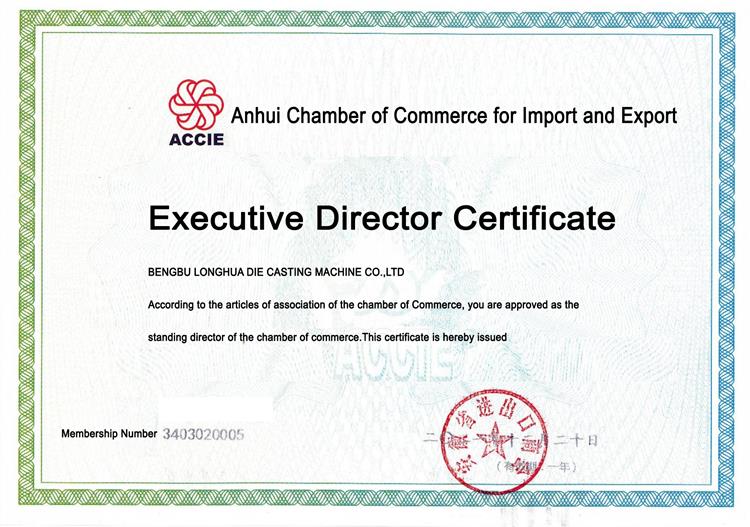
    Felicitaciones a nuestra empresa por ganar el certificado de unidad directiva permanente de la Cámara de Comercio de Anhui para Importación y Exportación.
    Lee mas
primera página 21 22 23 24 25 26 27 28 29 30 última página

un total de 37 páginas

Productos
deja un mensaje deja un mensaje
Si está interesado en nuestros productos y desea conocer más detalles, deje un mensaje aquí, le responderemos tan pronto como podamos.

casa

productos

Noticias

contacto